logo

Détails des produits

Created with Pixso. Maison Created with Pixso. Produits Created with Pixso.
ligne de revêtement de poudre
Created with Pixso.

Équipement de pulvérisation de matériel personnalisé pour la ligne de production de profilés en aluminium

Équipement de pulvérisation de matériel personnalisé pour la ligne de production de profilés en aluminium

Nom De Marque: CHG
Numéro De Modèle: AC-28
Nombre De Pièces: 1 ensemble
Prix: 100,000-300,000 USD
Conditions De Paiement: T/T, D/P, D/A, L/C
Capacité à Fournir: 10 sets par an
Les informations détaillées
Lieu d'origine:
Chine
Certification:
CE, ISO
Numéro de modèle.:
AC-28
Spécification:
personnalisé
Marque déposée:
CHG
Origine:
Chine
Personnalisation:
Disponible
Service après-vente:
Installation et utilisation de l'équipement de guidage
Garantie:
1 an
Détails d'emballage:
Varie en fonction de la conception
Mettre en évidence:

équipement de pulvérisation de profilés en aluminium

,

ligne de revêtement en poudre personnalisée

,

ligne de production de pulvérisation de matériel

Description de produit

Ligne de production de revêtement en poudre par extrusion d'aluminium avec convoyeur aérien

Équipement de finition de surface sur mesure pour les profilés en aluminium architecturaux et industriels

CHG fournit des lignes de revêtement en poudre d'extrusion d'aluminium personnalisées pour les fabricants nécessitant une solution intégrée pour la préparation de surface, l'application électrostatique de poudre et le durcissement thermique.

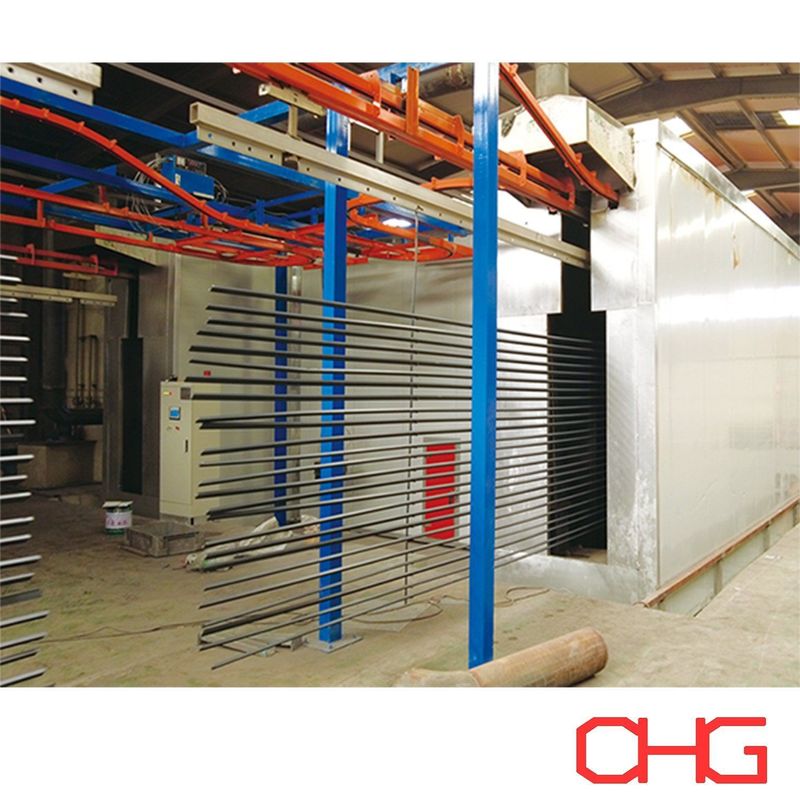
Conçue pour le traitement de profilés en aluminium de différentes longueurs et formes de section transversales, cette ligne de production utilise un convoyeur aérien pour transporter les pièces suspendues à travers les étapes de revêtement.Les stations de chargement et de déchargement manuelles permettent aux opérateurs de manipuler différentes configurations de profilés et d'ajuster les arrangements de suspension en fonction du produit.

L'équipement est conçu en fonction de la capacité de production du client, des dimensions du profil d'aluminium, des spécifications de revêtement et de la disposition de l'usine.

Du prétraitement chimique à l'inspection finale, le système rassemble les opérations de finition essentielles dans un processus de production coordonné.

Conception de la ligne de production pour différentes formes de profilés en aluminium

Les fabricants d'extrusion d'aluminium produisent souvent une large gamme de produits, y compris des cadres de fenêtres, des profils architecturaux, des sections structurelles et des composants industriels.

Ces produits peuvent différer en longueur, en épaisseur de paroi, en géométrie de la section transversale et en finition de surface requise.

Une ligne de revêtement de poudre appropriée doit tenir compte de ces variations lors de la détermination de l'espacement du convoyeur, de l'orientation de la pièce, de l'arrangement du pistolet à pulvérisation et des conditions de durcissement.

CHG développe la configuration de la ligne de production en fonction des produits réels plutôt que d'appliquer des dimensions d'équipement identiques à chaque projet.

Considérations clés en matière de conception

  • Longueur maximale du profil en aluminium

  • Largeur du profil et forme de la section transversale

  • Poids de la pièce à travailler

  • Capacité de production requise

  • L'orientation et l'espacement des pendules

  • Spécifications de l'épaisseur du revêtement

  • Exigences relatives au prétraitement

  • Nombre de couleurs de revêtement

  • Dimensions disponibles dans l'atelier

  • Energie de chauffage et alimentation électrique

Ces paramètres constituent la base de la sélection des équipements et de l'aménagement de la chaîne de production.

Transporteur aérien et manutention manuelle des matériaux

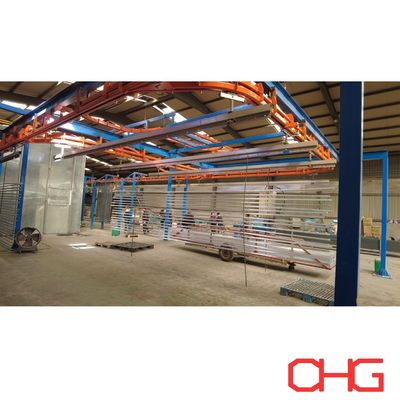
Le convoyeur aérien relie les principales sections de traitement et transporte les profilés d'aluminium à travers la chaîne de production.

Les pièces sont suspendues à des accrochages personnalisés, ce qui permet aux surfaces requises de rester accessibles pendant le traitement et la pulvérisation.

Configuration du convoyeur

Le convoyeur est conçu en fonction des dimensions du profil, de l'arrangement de la suspension et du débit de production requis.

Les facteurs d'ingénierie importants incluent l'espacement entre les porteuses, le tracé des voies, la vitesse du convoyeur, la capacité de charge et la hauteur de l'usine.

Pour les extrusions d'aluminium longues, l'arrangement de suspension doit également tenir compte de la stabilité de la pièce et du mouvement potentiel pendant le transport.

Chargement manuel

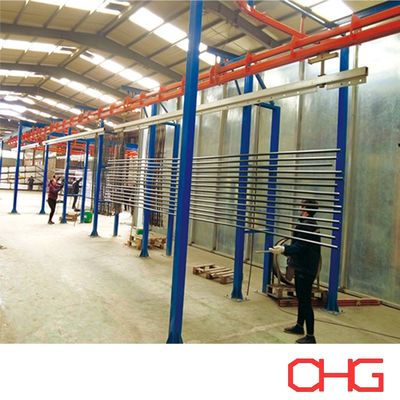
Les opérateurs placent des profilés en aluminium sur les branches de convoyeur de la station de chargement.

Le chargement manuel permet d'ajuster le dispositif de suspension pour différentes formes de produit et lots de production.

Des fixations appropriées peuvent être conçues pour soutenir les profils et maintenir un espacement approprié entre les pièces adjacentes.

Déchargement manuel

Après durcissement et refroidissement, les profilés d'aluminium finis sont retirés du convoyeur.

La zone de déchargement est aménagée de manière à assurer un accès approprié aux opérateurs et à faciliter le transfert pour inspection, emballage ou opérations de fabrication ultérieures.

Équipement principal de la ligne de revêtement en poudre d'aluminium

Équipement Fonction
Station de chargement Accrochage manuel de profilés en aluminium
Transporteur aérien Transport entre les étapes de production
Système de nettoyage de surface Élimination des huiles et des contaminants
Système de prétraitement chimique Préparation des surfaces en aluminium pour le revêtement
Équipement de rinçage Élimination des résidus chimiques
Cuisinier de séchage Élimination de l'humidité résiduelle
Cabine de pulvérisation Application de poudre électrostatique fermée
Équipement de pulvérisation Application de poudre sur les surfaces en aluminium moulé
Système de récupération de poudre Rassemblement de poudre en excès
Durcissement du four Durcissement thermique du revêtement
Section de refroidissement Refroidissement des profilés finis
Zone d'inspection Vérification de la qualité du revêtement
Station de déchargement Retrait manuel des produits revêtus
Système de contrôle Coordination de l'exploitation des équipements

L'aménagement de l'équipement peut être adapté en fonction des exigences du client en matière de processus et de l'espace d'usine disponible.

Processus de revêtement en poudre de profilés en aluminium

Le processus typique suit cette séquence:

Chargement manuel → nettoyage → prétraitement chimique → rinçage → séchage → pulvérisation électrostatique → durcissement → refroidissement → contrôle qualité → déchargement manuel

1Nettoyage et dégraissage de surface

Les profils en aluminium peuvent contenir des huiles, des lubrifiants, de la poussière et des résidus d'extrusion, d'usinage ou d'autres opérations de fabrication.

Avant le revêtement, ces contaminants doivent être enlevés pour préparer les surfaces métalliques au prétraitement chimique.

L'équipement de nettoyage et les conditions de fonctionnement sont choisis en fonction du type et de la quantité de contamination.

Selon les exigences de production, le procédé de nettoyage peut être effectué par pulvérisation ou immersion.

2Prétraitement chimique de l'aluminium

Après le nettoyage, les profils sont soumis à un traitement de conversion chimique.

Cette étape prépare la surface en aluminium pour l'application de poudre et soutient l'adhérence et la résistance à la corrosion du revêtement requis.

Les technologies de prétraitement appropriées peuvent inclure des revêtements de conversion chromatiques ou sans chrome, selon les exigences de performance du substrat et du revêtement.

Le procédé chimique est sélectionné en fonction de l'alliage d'aluminium, de l'application prévue et des normes de qualité applicables.

Les étapes de rinçage sont intégrées au besoin pour éliminer les produits chimiques résiduels du traitement.

3. Séchage par humidité

Après prétraitement et rinçage, les profilés sont introduits dans le four de séchage.

Cette section élimine l'eau qui reste sur les surfaces et dans les canaux ou les zones encastrées.

Les conditions de séchage sont déterminées en fonction de la géométrie du profil, de l'épaisseur du matériau, de la vitesse du convoyeur et de la capacité de production.

Les pièces doivent être suffisamment sèches avant d'entrer dans la section d'application de poudre.

4Application de poudre électrostatique

Les profilés d'aluminium préparés entrent dans la cabine de pulvérisation, où des pistolets à poudre électrostatiques appliquent le matériau de revêtement choisi.

Les particules de poudre chargées sont attirées par les surfaces en aluminium et forment une couche de poudre avant de durcir.

L'arrangement du pistolet à pulvérisation est conçu en fonction de la section transversale du profil et de la couverture de revêtement requise.

Pour les profils aux géométries complexes, les angles de tir, les distances de pulvérisation et les paramètres d'application peuvent nécessiter un ajustement supplémentaire.

Selon le projet, la section de pulvérisation peut incorporer des canons automatiques, des réciproquateurs et des équipements de retouche manuelle.

5. Durcissement thermique

Après application de poudre, le convoyeur transporte les profils revêtus dans le four de durcissement.

Lors du chauffage, la poudre fond et s'écoule pour former un film continu.

Pour les revêtements en poudre thermodurcissables, la réaction de durcissement développe les propriétés mécaniques et de protection spécifiées.

La température du four et le temps de séjour sont déterminés selon les recommandations du fabricant de la poudre et la température du métal requise.

Le système de durcissement doit tenir compte des différences d'épaisseur des parois du profil, de densité de chargement et de vitesse du convoyeur.

6- Pour refroidir.

Après durcissement, les profilés en aluminium revêtus entrent dans une zone de refroidissement.

Le refroidissement par air naturel ou par air forcé peut être choisi en fonction de la capacité de production et de l'espace d'atelier disponible.

Les profilés sont refroidis à une température appropriée avant le déchargement et la manipulation ultérieure.

7. Inspection de la qualité

Les produits finis sont inspectés selon les exigences du client en matière de revêtement.

Parmi les éléments d'inspection typiques figurent:

  • Épaisseur du film sec

  • Apparence de la surface

  • Consistance des couleurs

  • Niveau de brillance

  • Adhésion du revêtement

  • Défauts visibles à la surface

  • Couverture du revêtement

Des essais supplémentaires peuvent être nécessaires pour les applications architecturales ou industrielles avec des normes de performance spécifiques.

Pulvérisation électrostatique pour les extrusions en aluminium

Les profils en aluminium contiennent souvent des canaux, des bords, des rainures et d'autres caractéristiques qui influencent le dépôt de poudre.

L'équipement de pulvérisation doit donc être disposé selon la géométrie réelle de la section transversale.

Positionnement du pistolet à pulvérisation

La quantité de canon et les positions d'installation sont sélectionnées pour assurer une couverture appropriée des surfaces spécifiées.

Pour les systèmes de pulvérisation automatique, le mouvement du réciprocateur et la vitesse du convoyeur sont coordonnés avec le processus d'application.

Terrassement de la pièce

Une mise à la terre électrique efficace est importante pour l'application de poudre électrostatique.

Les accrochages et les points de contact doivent être maintenus pour permettre un dépôt stable de poudre.

Contrôle de l'épaisseur du revêtement

L'administration de poudre, les réglages du pistolet de pulvérisation, la distance d'application et le mouvement de la pièce sont ajustés en fonction de l'épaisseur de film requise.

Le revêtement fini est vérifié par des procédures d'inspection appropriées.

Récupération des poudres et gestion des couleurs

La cabine de pulvérisation peut être reliée à un système de récupération de poudre conçu pour collecter les matières sur-pulvérisées.

Selon l'application, le dispositif de récupération peut inclure la séparation par cyclone, la filtration par cartouche ou tout autre équipement de collecte approprié.

L'équipement de récupération est sélectionné en fonction des caractéristiques de la poudre, de la capacité de production et du nombre de couleurs.

Pour les fabricants produisant plusieurs couleurs, la conception de la cabine de pulvérisation devrait également tenir compte de l'accessibilité du nettoyage et des procédures de changement de couleur.

La poudre récupérée peut être réutilisée si elle est compatible avec les recommandations du fabricant du revêtement et les normes de qualité requises.

Applications du revêtement en poudre par extrusion d'aluminium

La ligne de production peut être personnalisée pour une variété de produits en aluminium, notamment:

  • Profiles de fenêtres en aluminium

  • Extrusions de cadre de porte

  • Profiles de murs de rideau

  • Parties en aluminium pour les bâtiments

  • Composants de cloisons en aluminium

  • Profiles en aluminium décoratifs

  • Extrusions industrielles d'aluminium

  • Composants de meubles en aluminium

  • Cadres de support en aluminium

  • Fabrication générale de produits en aluminium

La configuration appropriée de l'équipement dépend des dimensions du produit, du volume de production et des performances de revêtement requises.

Avantages de la ligne de production personnalisée

Adaptabilité aux différentes dimensions de profil

Le convoyeur et le système de suspension peuvent être conçus pour des extrusions en aluminium de différentes longueurs, sections transversales et poids.

Processus de production intégré

Le nettoyage, le prétraitement, le séchage, la pulvérisation, le durcissement et le refroidissement peuvent être reliés dans une ligne de production complète.

Chargement et déchargement flexibles

La manipulation manuelle permet aux opérateurs d'accueillir différents types de profilés et arrangements de suspension.

Prétraitement spécifique à l'application

Le système de traitement chimique est sélectionné en fonction du substrat en aluminium et des performances de revêtement requises.

Conception coordonnée du convoyeur et du durcissement

La vitesse du convoyeur, l'espacement des chenilles et le temps de séchage sont calculés selon la capacité de production requise.

Mise en page spécifique à l'usine

Les dimensions de l'équipement et le tracé des convoyeurs sont élaborés en fonction de l'espace d'atelier disponible et du débit de matériaux.

Configuration technique

Paramètre Personnalisation
Type de produit Profiles et extrusions en aluminium
Longueur maximale de la pièce Conformément aux exigences du client
Poids maximal de la pièce Basé sur la conception du convoyeur et du porte-avions
Le convoyeur Système de convoyeur aérien
Chargement Le manuel
Déchargement Le manuel
Traitement de surface Nettoyage et traitement de conversion chimique de l'aluminium
Application en poudre Pulvérisation électrostatique
Cabine de pulvérisation Dimensions personnalisées
Récupération de poudre Selon les exigences de production
Séchage Forneau de séchage intégré
Le traitement Cuve à séchage en poudre
Réfrigération Naturel ou à air forcé
Capacité de production Personnalisé
Niveau d'automatisation Spécifique au projet
Layout de l'atelier Fabriqué sur mesure

Ingénierie et devis personnalisés

CHG développe des lignes de production de revêtements en poudre de profilés d'aluminium en fonction des produits réels et des conditions de fabrication du client.

Pour préparer une présentation préliminaire de l'équipement et un devis, veuillez fournir:

  • Des dessins ou photographies de profilés en aluminium

  • Longueur, largeur et hauteur maximales

  • Poids maximal de la pièce

  • Capacité de production horaire ou quotidienne requise

  • Nombre de profilés par gant

  • Épaisseur de revêtement en poudre requise

  • Type de revêtement en poudre

  • Nombre de couleurs de revêtement

  • Fréquence de changement de couleur

  • Spécifications du prétraitement

  • Normes de qualité des revêtements applicables

  • Dimensions disponibles dans l'atelier

  • Hauteur libre d'usine

  • Energie de chauffage et alimentation électrique

  • Niveau d'automatisation requis

Ces détails permettent à CHG d'évaluer l'aménagement du convoyeur, l'équipement de prétraitement de surface, la cabine de pulvérisation, le système de récupération de poudre, le four de durcissement et la disposition générale de la chaîne de production.

Des lignes de production de revêtement en poudre d'aluminium personnalisées de CHG

CHG fournit des solutions intégrées de chaîne de production de revêtements en poudre pour les fabricants d'extrusion d'aluminium et les installations industrielles de finition des métaux.

Cette configuration combine le transport par convoyeur aérien, le chargement et le déchargement manuels, le prétraitement de la surface de l'aluminium, l'application de poudre électrostatique, le durcissement thermique et le refroidissement.

Chaque système est conçu en fonction des dimensions du profil du client, des exigences de revêtement, de la capacité de production et des conditions d'usine.

Contactez CHG avec vos spécifications de profil aluminium et vos exigences de production pour recevoir une proposition et un devis de ligne de production de revêtement en poudre sur mesure.


High Quality Powder Coating Line for Aluminum Profiles High Quality Powder Coating Line for Aluminum Profiles High Quality Powder Coating Line for Aluminum Profiles