logo

Détails des produits

Created with Pixso. Maison Created with Pixso. Produits Created with Pixso.
ligne de revêtement de poudre
Created with Pixso.

Ligne de revêtement en poudre de pièces automobiles avec système de finition de surface intégré de pulvérisation automatique pour composants en acier et en aluminium

Ligne de revêtement en poudre de pièces automobiles avec système de finition de surface intégré de pulvérisation automatique pour composants en acier et en aluminium

Nom De Marque: CHG
Numéro De Modèle: AC-02
Nombre De Pièces: 1 ensemble
Prix: 100,000-300,000 USD
Conditions De Paiement: LC, D/A, D/P, T/T
Capacité à Fournir: 10 sets par an
Les informations détaillées
Lieu d'origine:
Chine
Certification:
CE, ISO
Revêtement:
Revêtement en poudre
Substrat:
Métal
Données techniques:
personnalisé
Origine:
Chine
Frais d'expédition:
Contactez le fournisseur au sujet du fret et du délai de livraison estimé.
Unité de contrôle:
API
Détails d'emballage:
Varie en fonction de la conception
Mettre en évidence:

ligne de revêtement en poudre automobile

,

Système de revêtement en poudre par pulvérisation automatique

,

Ligne de revêtement en poudre acier aluminium

Description de produit

Ligne de production de revêtement en poudre pour pièces automobiles avec pulvérisation automatique

Système intégré de finition de surface pour composants automobiles en acier et en aluminium

CHG conçoit et fournit des lignes de production automatiques de revêtement en poudre pour pièces automobiles, intégrant le prétraitement de surface, l'application de poudre électrostatique, le durcissement thermique et la manutention des matériaux dans un processus de fabrication coordonné.

Cette ligne de production est développée pour le revêtement de composants automobiles en alliages d'aluminium et en tôles d'acier. Elle combine chargement assisté par ascenseur, prétraitement chimique multi-étapes, séchage contrôlé, pulvérisation automatique de poudre, retouches manuelles, durcissement et refroidissement forcé.

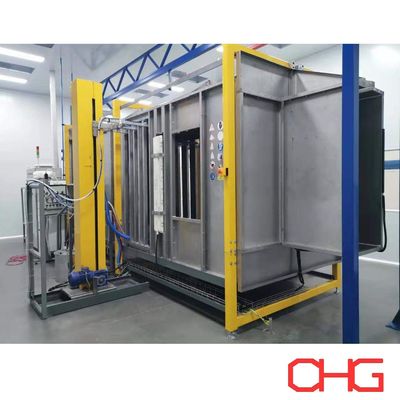
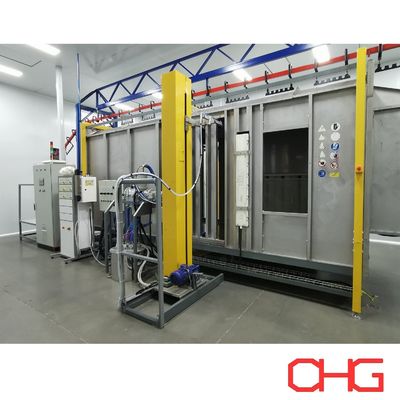
La section de pulvérisation comprend des cabines de pulvérisation en acier inoxydable et en PVC, tandis que le contrôle de la température et de l'humidité aide à maintenir des conditions environnementales appropriées pendant l'application de la poudre.

Chaque étape de production est configurée en fonction des caractéristiques des pièces du client, des performances de revêtement requises, de la capacité de production et de l'agencement de l'usine.

Configuration de la ligne de revêtement en poudre pour automobiles

La ligne de production se compose de plusieurs sections de traitement interconnectées conçues pour prendre en charge les opérations de fabrication continues.

Section de production Fonction principale
Chargement assisté par ascenseur Prend en charge le chargement et le transfert des pièces
Pré-dégraissage Élimine les huiles initiales et les contaminants de surface
Dégraissage Fournit un nettoyage supplémentaire des surfaces métalliques
Rinçage à l'eau Élimine les résidus de produits chimiques de nettoyage
Prétraitement de vitrification Forme une couche de conversion compatible sur la surface métallique
Soufflage d'eau Élimine l'eau retenue sur les surfaces et les recoins des pièces
Four de séchage Élimine l'humidité résiduelle avant la pulvérisation
Refroidissement avant pulvérisation Amène les pièces à des conditions appropriées pour l'application de poudre
Cabines de pulvérisation en acier inoxydable et en PVC Fournissent des zones de revêtement en poudre fermées
Pistolets de pulvérisation automatiques Effectuent l'application primaire de poudre électrostatique
Stations de retouche manuelles Fournissent une couverture supplémentaire là où nécessaire
Contrôle de la température et de l'humidité Maintient les conditions environnementales de pulvérisation spécifiées
Four de durcissement Durcit thermiquement le revêtement en poudre
Système de refroidissement forcé Réduit la température des pièces après durcissement
Déchargement manuel Permet aux opérateurs de retirer les composants finis

La disposition de l'équipement et les paramètres techniques sont établis conformément aux exigences de fabrication du client.

Conçu pour les composants métalliques automobiles

Les pièces automobiles peuvent varier considérablement en dimensions, épaisseur de matériau, géométrie de surface et spécifications de revêtement.

Certains composants ont des surfaces planes relativement simples, tandis que d'autres contiennent des sections embouties, des joints soudés, des bords et des zones encastrées qui nécessitent une attention supplémentaire lors de la pulvérisation.

Cette ligne de revêtement est conçue pour accueillir différents produits métalliques automobiles grâce à des arrangements personnalisés de manutention et de pulvérisation des pièces.

Substrats compatibles

Le système est destiné aux composants métalliques conducteurs appropriés, notamment :

  • Pièces en alliage d'aluminium

  • Composants en tôle d'acier

  • Pièces métalliques embouties

  • Assemblages automobiles fabriqués

  • Structures métalliques soudées

La chimie de prétraitement et les matériaux de revêtement en poudre doivent être sélectionnés en fonction du substrat et des performances requises.

Système de chargement assisté par ascenseur

La section de chargement comprend un équipement de levage pour faciliter la manutention et le positionnement des pièces.

Cet arrangement peut supporter le transfert de composants automobiles sur la ligne de production, en particulier lorsque les dimensions du produit ou les exigences de manutention rendent le chargement manuel direct moins pratique.

L'équipement de levage et la station de chargement sont conçus en fonction du poids, des dimensions, de l'arrangement de suspension des pièces et de la capacité de production requise.

La configuration finale du chargement est coordonnée avec le système de convoyage et l'agencement de l'atelier.

Prétraitement de surface multi-étapes

La préparation de surface est une partie essentielle du processus de revêtement en poudre pour automobiles.

Avant l'application de la poudre, les composants métalliques doivent être nettoyés et traités chimiquement pour offrir des conditions appropriées à l'adhérence du revêtement et à la résistance à la corrosion.

Cette ligne de production intègre une séquence de prétraitement multi-étapes composée de pré-dégraissage, dégraissage, rinçage, vitrification et élimination de l'eau.

Pré-dégraissage

La première étape de nettoyage élimine une partie des huiles, lubrifiants et autres contaminants restants de l'emboutissage, du formage, de l'usinage ou de la fabrication.

Cela réduit la charge de contaminants entrant dans les étapes de traitement ultérieures.

Dégraissage principal

La deuxième étape de nettoyage assure l'élimination supplémentaire des résidus de traitement des surfaces métalliques.

La chimie de nettoyage, la température et le temps de traitement sont sélectionnés en fonction du substrat et du niveau de contamination.

Rinçage à l'eau

Après le dégraissage, les pièces passent par des étapes de rinçage pour éliminer les résidus de produits chimiques de nettoyage.

Un rinçage approprié aide à réduire le report de produits chimiques dans l'étape de revêtement de conversion.

Traitement de conversion par vitrification

La ligne de production intègre un processus de prétraitement par vitrification, couramment associé aux revêtements de conversion à film mince utilisés dans la finition des métaux industriels.

Selon le système chimique sélectionné, ce traitement peut être adapté aux substrats en acier et en aluminium.

Le revêtement de conversion est destiné à favoriser l'adhérence du revêtement en poudre et les performances anticorrosion.

La chimie de prétraitement et les paramètres de fonctionnement doivent être vérifiés pour les matériaux métalliques réels et les spécifications de revêtement.

Soufflage d'eau

Après le traitement chimique et le rinçage, de l'air comprimé est utilisé pour éliminer l'eau retenue sur les pièces.

Cette étape est particulièrement utile pour les composants avec des plis, des canaux, des sections encastrées ou d'autres géométries où l'eau peut s'accumuler.

Le soufflage d'eau réduit la charge d'humidité entrant dans le four de séchage.

Séchage et refroidissement avant pulvérisation

Après le prétraitement, les pièces entrent dans la section de séchage.

Le four de séchage élimine l'humidité restante avant l'application de poudre électrostatique.

Les conditions de séchage sont déterminées en fonction des dimensions des pièces, de l'épaisseur du métal, de la vitesse du convoyeur et de la capacité de production requise.

Refroidissement avant application de poudre

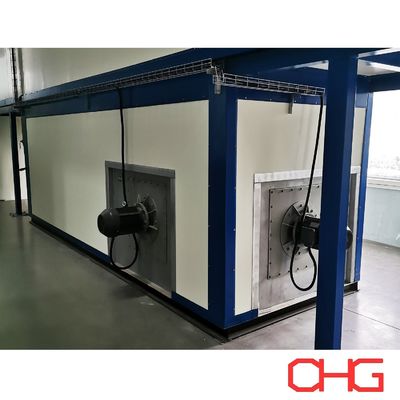
Après le séchage, les composants passent par une section de refroidissement avant d'entrer dans la cabine de pulvérisation.

Cette étape aide à amener la température des pièces dans la plage appropriée pour le processus de revêtement en poudre sélectionné.

Le contrôle de la température des pièces peut être important pour un dépôt de poudre stable et la finition de surface requise.

Cabines de pulvérisation en acier inoxydable et en PVC

La section d'application du revêtement comprend des cabines de pulvérisation construites en acier inoxydable et en PVC.

La disposition de la cabine est développée en fonction de la méthode de pulvérisation, des dimensions des pièces, des exigences d'extraction de poudre et de l'agencement de la production.

Cabine de pulvérisation en acier inoxydable

La construction en acier inoxydable fournit une enceinte industrielle durable adaptée aux opérations de revêtement en poudre spécifiées.

La cabine peut être conçue avec un accès approprié aux pistolets de pulvérisation, un équipement d'extraction, un éclairage et des dispositions de maintenance.

Cabine de pulvérisation en PVC

La construction en PVC offre une résistance chimique et facilite le nettoyage de routine.

Les dimensions et les ouvertures de la cabine sont coordonnées avec l'enveloppe de la pièce et l'équipement de pulvérisation.

Contrôle de l'environnement de pulvérisation

La zone d'application de la poudre comprend un contrôle de la température et de l'humidité pour maintenir les conditions de fonctionnement spécifiées.

Les conditions environnementales peuvent affecter le comportement de la poudre, l'application électrostatique et la cohérence du revêtement.

Les plages de température et d'humidité relative requises sont établies en fonction du matériau de la poudre, des recommandations de l'équipement et des exigences de production.

Pulvérisation électrostatique automatique avec retouche manuelle

La ligne de production combine la pulvérisation automatique de poudre avec une application manuelle supplémentaire.

Cet arrangement prend en charge les opérations de revêtement répétables tout en permettant une attention supplémentaire aux géométries de produits complexes.

Application automatique de poudre

Des pistolets de pulvérisation électrostatiques automatiques appliquent des particules de poudre chargées sur des composants automobiles mis à la terre.

Le nombre de pistolets de pulvérisation, leurs positions et tout mouvement de va-et-vient sont sélectionnés en fonction des dimensions des pièces et des exigences de revêtement.

La pulvérisation automatique est particulièrement adaptée à la production répétitive impliquant des composants aux géométries cohérentes.

Retouche manuelle

Les stations de pulvérisation manuelles offrent une flexibilité d'application supplémentaire.

Les opérateurs peuvent ajuster les angles des pistolets et les distances de pulvérisation pour traiter des zones telles que :

  • Joints soudés

  • Surfaces encastrées

  • Coins emboutis

  • Supports et sections de connexion

  • Bords complexes

  • Zones partiellement protégées des pistolets automatiques

Le besoin de retouche manuelle dépend de la géométrie réelle de la pièce et de la couverture de revêtement requise.

Système de durcissement thermique

Après l'application de la poudre, les composants automobiles revêtus entrent dans le four de durcissement.

Pendant le chauffage, la poudre de revêtement fond et s'écoule pour former un film continu. Les revêtements en poudre thermodurcissables subissent ensuite une réticulation chimique pour développer leurs propriétés spécifiées.

Le système de durcissement est conçu selon les exigences du fabricant de poudre sélectionné.

Les facteurs de conception importants comprennent :

  • Température métallique requise

  • Temps de séjour de durcissement

  • Matériau de la pièce

  • Épaisseur du métal

  • Dimensions du composant

  • Vitesse du convoyeur

  • Circulation d'air du four

  • Uniformité de la température

  • Énergie de chauffage

Étant donné que les composants en acier et en aluminium peuvent avoir des caractéristiques thermiques différentes, l'agencement du durcissement doit être évalué en fonction des produits réels.

Refroidissement forcé et déchargement manuel

Après le durcissement, les pièces revêtues entrent dans une section de refroidissement forcé.

La circulation d'air accélère le refroidissement et aide à préparer les composants pour une manipulation ultérieure.

Le système de refroidissement est configuré en fonction de la masse des pièces, du débit de production requis et de l'espace disponible dans l'usine.

Après refroidissement, les opérateurs retirent manuellement les composants finis de la ligne de production.

Les produits peuvent ensuite passer à l'inspection, à l'assemblage, à l'emballage ou à d'autres opérations de fabrication.

Flux de processus de revêtement en poudre pour automobiles

Le processus complet peut être résumé comme suit :

Chargement assisté par ascenseur → Pré-dégraissage → Dégraissage → Rinçage → Prétraitement de vitrification → Soufflage d'eau → Séchage → Refroidissement avant pulvérisation → Pulvérisation automatique de poudre → Retouche manuelle → Durcissement → Refroidissement forcé → Déchargement manuel

L'inspection de qualité peut être intégrée conformément aux exigences de production et de gestion de la qualité du client.

Contrôle de la qualité du revêtement

Les composants automobiles peuvent nécessiter des normes de performance de revêtement spécifiques en fonction de leur application et de leur environnement de service.

La ligne de production est conçue pour prendre en charge des conditions de traitement contrôlées à travers les étapes de prétraitement, de pulvérisation et de durcissement.

Les éléments typiques d'inspection de qualité comprennent :

  • Épaisseur du film sec

  • Apparence de surface

  • Adhérence du revêtement

  • Cohérence des couleurs

  • Niveau de brillance

  • Couverture du revêtement

  • Performance de durcissement

  • Résistance à la corrosion

Des tests supplémentaires peuvent être requis selon les spécifications automobiles du client.

La qualité du revêtement dépend des performances combinées de la préparation du substrat, des matériaux de revêtement, des paramètres d'application, des conditions de durcissement et du contrôle de la production.

Avantages du système intégré de revêtement automobile

Capacité de traitement multi-matériaux

La ligne peut être conçue pour des composants appropriés en alliage d'aluminium et en acier en utilisant une chimie de prétraitement et des matériaux de revêtement compatibles.

Préparation complète de surface

Le système de prétraitement multi-étapes assure le nettoyage, le rinçage et le traitement de conversion avant l'application de poudre.

Conditions de pulvérisation contrôlées

Le contrôle de la température et de l'humidité soutient un environnement plus stable pour le revêtement en poudre électrostatique.

Application automatique et manuelle

Les pistolets de pulvérisation automatiques gèrent l'opération de revêtement principale, tandis que la retouche manuelle offre une flexibilité pour les composants automobiles compliqués.

Traitement thermique coordonné

Le séchage, le refroidissement avant pulvérisation, le durcissement et le refroidissement forcé sont intégrés dans la séquence de production.

Manutention personnalisée des matériaux

Le chargement assisté par ascenseur et le déchargement manuel peuvent être configurés en fonction des caractéristiques des pièces du client et des conditions de l'usine.

Agencement de production intégré

L'équipement est agencé pour coordonner le mouvement des pièces entre les sections de traitement et réduire la manutention inutile.

Applications automobiles typiques

La ligne de revêtement en poudre peut être personnalisée pour des composants métalliques appropriés utilisés dans la fabrication automobile, notamment :

  • Supports automobiles

  • Assemblages en tôle d'acier

  • Composants en alliage d'aluminium

  • Supports structurels de véhicules

  • Composants de boîtiers de batterie

  • Boîtiers d'équipement automobile

  • Pièces métalliques embouties

  • Assemblages automobiles soudés

  • Composants de renforcement en métal

  • Autres pièces automobiles fabriquées

L'adéquation du produit dépend du substrat, de la géométrie du composant, de la spécification du revêtement et de la capacité de production requise.

Paramètres techniques personnalisés

Paramètre Configuration
Application Composants métalliques automobiles
Matériaux du substrat Alliages d'aluminium et tôles d'acier
Chargement Assisté par ascenseur
Déchargement Manuel
Prétraitement Pré-dégraissage, dégraissage, rinçage et vitrification
Élimination de l'eau Soufflage à l'air comprimé
Séchage Four de séchage intégré
Refroidissement avant pulvérisation Inclus
Matériaux de la cabine de pulvérisation Acier inoxydable et PVC
Application de poudre Pulvérisation automatique avec retouche manuelle
Environnement de pulvérisation Température et humidité contrôlées
Durcissement Durcissement thermique intégré
Refroidissement post-durcissement Refroidissement forcé
Capacité de production Personnalisé
Dimensions des pièces Selon les spécifications du produit
Niveau d'automatisation Spécifique au projet
Agencement de l'usine Personnalisé

Ingénierie personnalisée et exigences du projet

CHG développe des lignes de production de revêtement en poudre pour automobiles conformément aux exigences de fabrication réelles du client.

Pour préparer une conception préliminaire et un devis, veuillez fournir :

  • Dessins ou photographies des composants automobiles

  • Matériaux des pièces

  • Longueur, largeur et hauteur maximales

  • Poids maximal par pièce

  • Capacité de production horaire ou quotidienne requise

  • Épaisseur de revêtement requise

  • Spécifications du revêtement en poudre

  • Exigences de résistance à la corrosion

  • Spécifications de prétraitement

  • Nombre de couleurs de revêtement

  • Fréquence de changement de couleur

  • Dimensions disponibles de l'usine

  • Hauteur libre de l'atelier

  • Énergie de chauffage et alimentation électrique

  • Normes de qualité automobiles applicables

  • Niveau d'automatisation requis

Sur la base de ces paramètres, CHG peut développer une proposition technique couvrant le système de prétraitement, l'équipement de chargement, les cabines de pulvérisation, l'équipement de pulvérisation automatique et manuel, les fours de séchage et de durcissement, les sections de refroidissement, la manutention des matériaux et les commandes globales de la ligne de production.

Solutions personnalisées de revêtement en poudre pour automobiles par CHG

CHG fournit des solutions complètes de lignes de production de revêtement en poudre pour les fabricants nécessitant des équipements de finition de surface intégrés pour les pièces métalliques automobiles.

Cette configuration combine un prétraitement de vitrification multi-étapes, un chargement assisté par ascenseur, des cabines de pulvérisation en acier inoxydable et en PVC, une pulvérisation automatique avec retouche manuelle, des conditions de pulvérisation contrôlées, un durcissement thermique et un refroidissement forcé.

Le système est conçu en fonction des matériaux des composants du client, de la capacité de production, des exigences de revêtement et de l'agencement de l'usine.

Contactez CHG avec vos spécifications de pièces automobiles et vos exigences de fabrication pour recevoir une proposition et un devis personnalisés de ligne de production de revêtement en poudre.


Automatic Electrostatic Powder Coating Line with Overhead Conveyor System Coating Machine Automatic Electrostatic Powder Coating Line with Overhead Conveyor System Coating Machine

Automatic Electrostatic Powder Coating Line with Overhead Conveyor System Coating Machine