logo

Détails des produits

Created with Pixso. Maison Created with Pixso. Produits Created with Pixso.
ligne de revêtement de poudre
Created with Pixso.

Ligne de revêtement en poudre personnalisée pour profilés en aluminium, type de méthode automatique et tous les équipements inclus

Ligne de revêtement en poudre personnalisée pour profilés en aluminium, type de méthode automatique et tous les équipements inclus

Nom De Marque: CHG
Numéro De Modèle: AC-24 est un
Nombre De Pièces: 1 ensemble
Prix: 100,000-300,000 USD
Conditions De Paiement: LC, D/A, D/P, T/T
Capacité à Fournir: 10 sets par an
Les informations détaillées
Lieu d'origine:
Chine
Certification:
CE, ISO
Revêtement:
Couche en poudre, poudre
MINI ORDRE Qté:
1 ensemble
Données techniques:
Personnalisé
Origine:
Chine
Code SH:
8424899990
Taille du paquet:
20000,00 cm * 200,00 cm * 400,00 cm
Poids brut du colis:
100000.000kg
Détails d'emballage:
Varie en fonction de la conception
Mettre en évidence:

ligne de revêtement automatique de poudre

,

Ligne de revêtement de profilés en aluminium

,

Équipement complet de revêtement en poudre

Description de produit

Ligne de revêtement par poudre personnalisé pour profilés en aluminium avec convoyeur aérien

Équipement industriel de revêtement par poudre pour extrusions et profilés en aluminium

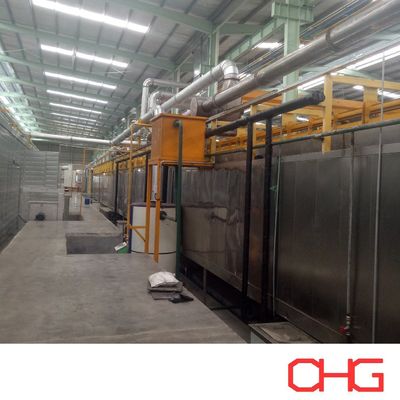
CHG conçoit et fournitdes lignes de production de revêtement par poudre pour profilés en aluminium, offrant des solutions intégrées de traitement de surface et de finition pour les fabricants d'extrusions d'aluminium et les installations de fabrication de métaux.

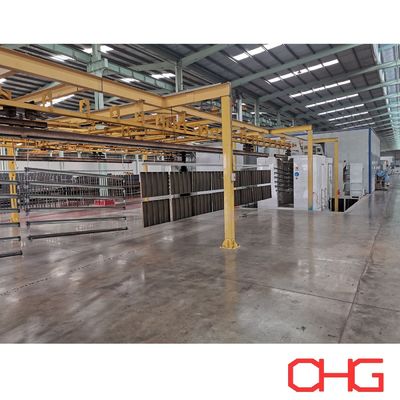
Cette ligne de production est conçue pour traiter des profilés en aluminium de différentes formes de section transversale, longueurs et exigences de revêtement. Un convoyeur aérien transporte les profilés suspendus à travers les étapes de production, tandis que le chargement et le déchargement manuels offrent une flexibilité pour la manipulation de différentes dimensions de produits.

Le système peut intégrer le prétraitement chimique, le séchage de l'humidité, la pulvérisation électrostatique de poudre, le durcissement thermique, le refroidissement et l'inspection dans un processus de production coordonné.

Plutôt que d'utiliser une configuration d'équipement fixe, CHG développe chaque ligne de revêtement de profilés en aluminium en fonction des spécifications du produit du client, de la capacité de production, de l'espace d'usine disponible et des performances de revêtement requises.

Configuration de la ligne de production

Équipement Fonction principale
Poste de chargement manuel Positionner les profilés en aluminium sur les crochets du convoyeur
Convoyeur aérien Transporter les profilés suspendus entre les sections de traitement
Système de prétraitement chimique Nettoyer et préparer les surfaces en aluminium
Four de séchage Éliminer l'humidité résiduelle après le prétraitement
Cabine de pulvérisation de poudre Fournir une zone de pulvérisation de poudre fermée
Équipement de pulvérisation électrostatique Appliquer le revêtement en poudre sur les profilés en aluminium
Système de récupération de poudre Collecter la poudre surpulvérisée
Four de durcissement Chauffer et durcir le revêtement en poudre appliqué
Section de refroidissement Réduire la température du produit avant la manipulation
Poste d'inspection Vérifier la qualité du revêtement fini
Poste de déchargement manuel Retirer les profilés revêtus du convoyeur
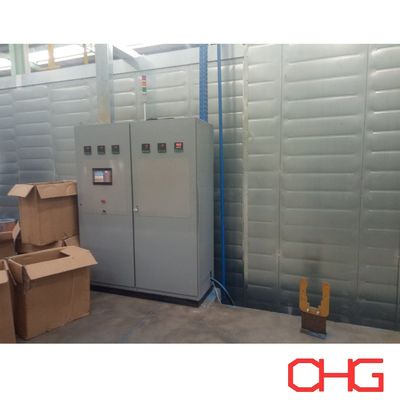
Système de contrôle électrique Coordonner les équipements de la ligne de production

Les dimensions de l'équipement et les paramètres de fonctionnement sont personnalisés en fonction des pièces et du rendement de production requis.

Convoyeur aérien pour la manipulation de profilés en aluminium

Le convoyeur aérien est une partie importante de la ligne de revêtement par poudre pour profilés en aluminium.

Les extrusions d'aluminium sont suspendues à des crochets appropriés et transportées à travers le processus de revêtement. Cette disposition maintient les pièces surélevées et permet d'accéder aux surfaces nécessitant un traitement.

Considérations de conception du convoyeur

Le système de convoyage est conçu en fonction de plusieurs facteurs :

  • Longueur maximale du profilé en aluminium

  • Dimensions de la section transversale

  • Poids de chaque profilé

  • Nombre de profilés par crochet

  • Espacement requis des crochets

  • Vitesse du convoyeur

  • Capacité de production

  • Hauteur libre de l'usine

  • Disposition de l'atelier disponible

La méthode de suspension est sélectionnée pour maintenir un transport stable et un accès approprié au revêtement.

Pour les extrusions d'aluminium longues, l'espacement des crochets et le mouvement des pièces nécessitent une attention particulière pour réduire les oscillations et les interférences entre les profilés adjacents.

Chargement et déchargement manuels

Les opérateurs placent les profilés en aluminium sur des crochets personnalisés au début de la ligne de production.

Après le revêtement, le durcissement et le refroidissement, les profilés finis sont retirés manuellement.

Cette disposition permet aux fabricants de manipuler différentes formes d'extrusion et lots de produits sans nécessiter d'équipement de chargement et de déchargement entièrement automatisé.

Prétraitement de surface pour les profilés en aluminium

Une préparation de surface appropriée est essentielle pour obtenir l'adhérence et la résistance à la corrosion requises des produits en aluminium revêtus par poudre.

Avant l'application de la poudre, les profilés en aluminium doivent être nettoyés et traités à l'aide d'un processus compatible avec le substrat et les spécifications du revêtement.

Nettoyage et dégraissage

Les extrusions d'aluminium peuvent contenir des huiles de traitement, des lubrifiants, de la poussière et d'autres contaminants provenant des opérations de fabrication précédentes.

La section de nettoyage élimine ces substances pour préparer les surfaces métalliques au traitement chimique ultérieur.

Selon les caractéristiques du produit et les exigences de production, le nettoyage peut être effectué à l'aide d'un processus de pulvérisation ou d'immersion approprié.

Traitement de conversion chimique

Après le nettoyage, les profilés en aluminium subissent un prétraitement chimique pour préparer le substrat au revêtement par poudre.

Selon les performances de revêtement requises et les exigences environnementales applicables, le processus peut utiliser un traitement de conversion chromé ou sans chrome.

Le système sélectionné doit être compatible avec l'alliage d'aluminium, le matériau de revêtement en poudre et l'environnement de service prévu.

Rinçage

Les étapes de rinçage éliminent les produits chimiques résiduels entre les étapes de traitement.

Le nombre d'étapes de rinçage et la qualité de l'eau requise sont déterminés selon le processus de prétraitement sélectionné.

Un rinçage approprié aide à maintenir des conditions de traitement stables et à réduire la contamination de surface avant le revêtement.

Séchage de l'humidité avant l'application de poudre

Après le prétraitement chimique, les profilés en aluminium entrent dans la section de séchage.

Le four de séchage élimine l'humidité résiduelle des surfaces des pièces, y compris l'eau qui peut rester à l'intérieur des canaux ou des zones en retrait.

Les conditions de séchage sont établies en fonction des dimensions du profilé, de l'épaisseur du matériau, de la disposition des suspensions et de la vitesse du convoyeur.

Un séchage adéquat est important car l'humidité résiduelle peut contribuer à des défauts de revêtement pendant l'application de poudre et le durcissement.

Application de revêtement en poudre électrostatique

Après le séchage, les profilés en aluminium sont transportés dans la cabine de pulvérisation de poudre.

Des pistolets de pulvérisation électrostatique appliquent des particules de poudre chargées sur les surfaces en aluminium mises à la terre.

La poudre adhère aux pièces par attraction électrostatique avant d'entrer dans l'étape de durcissement.

Configuration de l'équipement de pulvérisation

Selon les exigences de production du client, le système de pulvérisation peut intégrer :

  • Pistolets de pulvérisation électrostatique automatiques

  • Réciproqueurs verticaux

  • Postes de pulvérisation manuels

  • Équipement d'alimentation en poudre

  • Systèmes de contrôle des pistolets de pulvérisation

  • Équipement d'extraction et de récupération de poudre

Le nombre et la disposition des pistolets de pulvérisation sont déterminés en fonction des dimensions du profilé, de la géométrie de la section transversale, de la vitesse du convoyeur et de l'épaisseur de revêtement requise.

Couverture de revêtement pour différentes formes de profilés

Les extrusions d'aluminium sont fabriquées dans une grande variété de formes, y compris des surfaces planes, des canaux, des sections creuses et des profilés décoratifs.

Ces géométries peuvent affecter le dépôt de poudre, en particulier autour des zones en retrait et des coins internes.

Le positionnement des pistolets de pulvérisation, les angles d'application, la mise à la terre et les paramètres de livraison de poudre doivent donc être évalués en fonction de la conception réelle du profilé.

Si nécessaire, des positions de pulvérisation supplémentaires ou des retouches manuelles peuvent être intégrées pour améliorer la couverture des surfaces spécifiées.

Système de récupération de poudre

La cabine de pulvérisation de poudre peut être connectée à un système d'extraction et de récupération pour collecter la poudre surpulvérisée.

Selon la configuration de production, l'équipement de récupération peut comprendre une séparation par cyclone, une filtration à cartouche ou d'autres arrangements de collecte appropriés.

Le système de récupération est sélectionné en fonction de :

  • Capacité de production requise

  • Caractéristiques de la poudre

  • Nombre de couleurs de revêtement

  • Fréquence de changement de couleur

  • Dimensions de la cabine de pulvérisation

  • Exigences de qualité du revêtement

La poudre récupérée peut être réutilisée lorsque cela est autorisé par les recommandations du fabricant de poudre et les spécifications de qualité du client.

Durcissement thermique des profilés en aluminium revêtus par poudre

Après l'application de la poudre, les profilés entrent dans le four de durcissement.

Lors du chauffage contrôlé, le revêtement en poudre fond et s'écoule pour former un film continu. Les revêtements en poudre thermodurcissables subissent ensuite une réticulation chimique pour développer leurs propriétés spécifiées.

Le four de durcissement est conçu selon les exigences techniques du fabricant de poudre.

Les facteurs importants comprennent :

  • Température du métal requise

  • Temps de résidence de durcissement

  • Épaisseur du profilé en aluminium

  • Densité de chargement des pièces

  • Vitesse du convoyeur

  • Circulation d'air du four

  • Uniformité de la température

  • Énergie de chauffage

Étant donné que les profilés en aluminium peuvent avoir différentes épaisseurs de paroi et conceptions de section transversale, les conditions de durcissement doivent être évaluées en fonction des pièces réelles.

Refroidissement et inspection du produit fini

Après le durcissement, les profilés en aluminium revêtus entrent dans la zone de refroidissement.

Un refroidissement à l'air naturel ou forcé peut être sélectionné en fonction de la capacité de production et de l'espace d'atelier disponible.

Une fois que les produits atteignent une température de manipulation appropriée, ils passent à l'inspection et au déchargement.

Inspection de qualité

Les profilés finis peuvent être évalués selon les normes de revêtement requises.

Les éléments d'inspection typiques comprennent :

  • Épaisseur du film sec

  • Apparence de la surface

  • Consistance de la couleur

  • Niveau de brillance

  • Adhérence du revêtement

  • Défauts de surface visibles

  • Couverture du revêtement

Des tests de performance supplémentaires peuvent être requis selon que les produits sont destinés à des applications architecturales, décoratives ou industrielles.

Processus de production typique

  1. Chargement manuel — Les profilés en aluminium sont positionnés sur des crochets de convoyeur appropriés.
  2. Nettoyage et prétraitement — Les contaminants de surface sont éliminés et l'aluminium reçoit un traitement chimique compatible.
  3. Séchage de l'humidité — L'eau résiduelle est éliminée avant l'application de la poudre.
  4. Pulvérisation électrostatique de poudre — La poudre est appliquée sur les surfaces en aluminium mises à la terre.
  5. Durcissement thermique — Le revêtement en poudre est chauffé selon les conditions de durcissement requises.
  6. Refroidissement — Les profilés revêtus sont refroidis avant la manipulation.
  7. Inspection et déchargement — Les produits finis sont vérifiés et retirés du convoyeur.

Applications des lignes de revêtement par poudre pour profilés en aluminium

Cette ligne de production peut être personnalisée pour différents produits d'extrusion d'aluminium, notamment :

  • Profilés architecturaux en aluminium

  • Cadres de fenêtres en aluminium

  • Profilés de cadres de portes

  • Composants de murs-rideaux

  • Systèmes de cloisons en aluminium

  • Extrusions décoratives en aluminium

  • Profilés industriels en aluminium

  • Composants de meubles en aluminium

  • Structures de support en aluminium

  • Produits en aluminium fabriqués

Différentes applications peuvent nécessiter des méthodes de prétraitement spécifiques, des formulations de poudre, des épaisseurs de revêtement et des normes de performance.

Avantages d'une ligne de revêtement par poudre intégrée pour profilés en aluminium

Adaptabilité à différentes dimensions de profilés

Le convoyeur aérien et les crochets personnalisés peuvent être conçus pour accueillir des extrusions d'aluminium de différentes longueurs et formes de section transversale.

Flux de production coordonné

Le prétraitement de surface, le séchage, la pulvérisation, le durcissement et le refroidissement peuvent être intégrés dans une seule ligne de production, réduisant les transferts de pièces inutiles.

Manipulation flexible des matériaux

Le chargement et le déchargement manuels permettent aux opérateurs de manipuler différents types de profilés et lots de production.

Contrôle de processus cohérent

Le convoyeur, l'équipement de pulvérisation et le système de durcissement peuvent être configurés pour prendre en charge des conditions de traitement répétables.

Traitement de surface spécifique à l'application

L'équipement de prétraitement peut être sélectionné en fonction de l'alliage d'aluminium, du matériau de revêtement et de la résistance à la corrosion requise.

Disposition personnalisée de l'usine

La disposition de la ligne de production est développée en fonction des dimensions de l'atelier disponible, des objectifs de production et du flux de matériaux.

Spécifications techniques personnalisées

Paramètre Configuration disponible
Produit Profilés et extrusions d'aluminium
Longueur maximale du profilé Personnalisé
Poids maximal du profilé Selon la conception du convoyeur et des crochets
Type de convoyeur Convoyeur aérien
Méthode de chargement Manuel
Méthode de déchargement Manuel
Prétraitement Traitement de conversion chimique compatible pour l'aluminium
Application de poudre Pulvérisation électrostatique
Cabine de pulvérisation Personnalisé
Récupération de poudre Selon les exigences de production
Système de séchage Séchage d'humidité intégré
Four de durcissement Conçu selon les spécifications de la poudre
Refroidissement Air naturel ou forcé
Vitesse du convoyeur Calculée selon la capacité de production
Niveau d'automatisation Spécifique au projet
Disposition de l'atelier Personnalisé

Exigences de conception et de devis d'ingénierie

CHG développe des lignes de production de revêtement par poudre pour profilés en aluminium en fonction des conditions de fabrication réelles du client.

Pour préparer une proposition technique préliminaire, veuillez fournir :

  • Dessins ou photographies de profilés en aluminium

  • Longueur, largeur et hauteur maximales du profilé

  • Poids maximal par profilé

  • Capacité de production horaire ou quotidienne requise

  • Nombre de profilés par crochet

  • Épaisseur de revêtement requise

  • Type de revêtement en poudre

  • Nombre de couleurs

  • Fréquence de changement de couleur

  • Exigences de prétraitement

  • Normes de revêtement applicables

  • Dimensions de l'atelier disponibles

  • Hauteur libre de l'usine

  • Énergie de chauffage et alimentation électrique

  • Niveau d'automatisation requis

Sur la base de ces paramètres, CHG peut évaluer la disposition du convoyeur, le système de prétraitement, la cabine de pulvérisation, l'équipement de récupération de poudre, le four de durcissement et la configuration globale de la ligne de production.

Solutions de revêtement par poudre pour profilés en aluminium de CHG

CHG fournit des lignes de production de revêtement par poudre personnalisées pour les fabricants d'extrusions d'aluminium et les installations de finition de métaux industriels.

Le système intègre unconvoyeur aérien, chargement et déchargement manuels, prétraitement de surface de l'aluminium, pulvérisation électrostatique de poudre, durcissement et refroidissementdans un processus de revêtement complet.

Chaque ligne de production est conçue en fonction des dimensions des profilés en aluminium du client, des exigences de revêtement, de la capacité de production et de la disposition de l'usine.

Contactez CHG avec vos spécifications de profilés en aluminium et vos exigences de production pour recevoir une proposition et un devis personnalisés pour une ligne de revêtement par poudre.