|
|
| Nom De Marque: | CHG |
| Numéro De Modèle: | AC-29 |
| Nombre De Pièces: | 1 ensemble |
| Prix: | 100,000-300,000 USD |
| Conditions De Paiement: | D / p, t / t, d / a, l / c |
| Capacité à Fournir: | 10 sets par an |
Ligne automatique de revêtement en poudre avec cabine de pulvérisation PP et convoyeur Power and Free
CHG fournit des lignes de production de revêtement en poudre automatiques personnalisées pour les fabricants traitant des produits métalliques de dimensions, formes et exigences de finition de surface variables.
Ce système intègre une cabine de pulvérisation en polypropylène (PP), des pistolets de pulvérisation électrostatiques automatiques, des postes de retouche manuels et un convoyeur aérien Power and Free. Les pièces sont chargées et déchargées manuellement, tandis que le convoyeur coordonne le transport à travers les principales étapes de production.
La combinaison de la pulvérisation automatisée et du revêtement manuel supplémentaire permet à la ligne d'accueillir à la fois des composants métalliques réguliers et des produits aux géométries plus complexes.
Chaque ligne de production est conçue selon les pièces réelles du client, les performances de revêtement requises, la capacité de production et l'espace d'usine disponible.
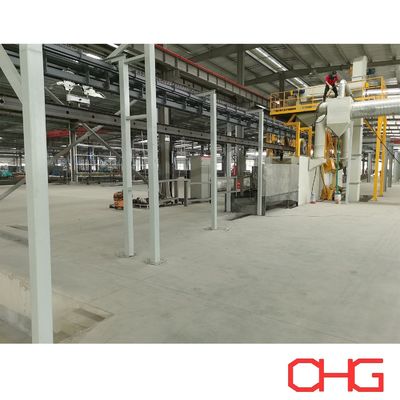
La section d'application de poudre utilise une cabine de pulvérisation fabriquée en PP (polypropylène).
Le PP offre une bonne résistance à de nombreux produits chimiques industriels et offre une surface adaptée au nettoyage et à l'entretien de routine.
Les dimensions de la cabine, les ouvertures du convoyeur et la disposition de la pulvérisation peuvent être personnalisées en fonction de la taille maximale de la pièce et des exigences de production.
Les pistolets électrostatiques automatiques effectuent l'application principale de poudre, prenant en charge les opérations de pulvérisation répétables.
Les postes de retouche manuels permettent aux opérateurs d'appliquer de la poudre supplémentaire sur les coins, les surfaces encastrées, les joints soudés et d'autres zones nécessitant une attention particulière.
Cette disposition combinée offre une flexibilité aux fabricants produisant différents composants métalliques.
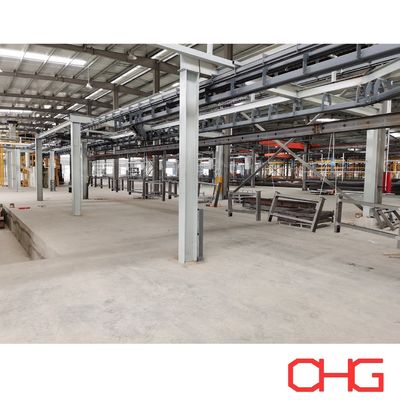
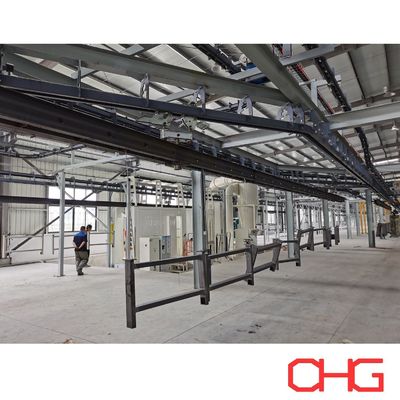
Le convoyeur aérien transporte les pièces suspendues entre les étapes de production.
Sa configuration Power and Free permet aux transporteurs de s'arrêter, de s'accumuler et de reprendre leur mouvement à des positions désignées, aidant à coordonner les opérations de traitement avec différentes exigences de synchronisation.
Les opérateurs placent les composants métalliques sur des cintres personnalisés à la station de chargement et retirent les produits finis après refroidissement.
La manipulation manuelle offre une flexibilité pour les produits de différentes formes, dimensions et dispositions de suspension.
| Équipement | Fonction |
|---|---|
| Station de chargement | Positionnement manuel des pièces métalliques |
| Convoyeur Power and Free | Transport contrôlé et accumulation des transporteurs |
| Système de prétraitement | Nettoyage de surface et traitement chimique |
| Four de séchage | Élimination de l'humidité résiduelle |
| Cabine de pulvérisation de poudre PP | Zone d'application de poudre fermée |
| Pistolets de pulvérisation automatiques | Application principale de poudre électrostatique |
| Postes de retouche manuels | Revêtement supplémentaire des surfaces complexes |
| Système de récupération de poudre | Collecte de la poudre surpulvérisée |
| Four de polymérisation | Polymérisation thermique du revêtement en poudre |
| Section de refroidissement | Refroidissement avant manipulation |
| Station de déchargement | Retrait manuel des composants finis |
| Système de contrôle électrique | Coordination du fonctionnement du convoyeur et de l'équipement |
La disposition finale de l'équipement est déterminée en fonction du processus de fabrication du client.
La cabine de pulvérisation en polypropylène est une partie importante du système automatique de revêtement en poudre.
Sa disposition interne est développée autour des dimensions des pièces, de l'orientation de suspension, des positions des pistolets automatiques et de l'accès des opérateurs manuels.
Selon le projet, la cabine peut intégrer :
Pistolets de pulvérisation électrostatiques automatiques
Réciproqueurs verticaux
Ouvertures de pulvérisation manuelles
Connexions d'extraction de poudre
Équipement de récupération de poudre
Éclairage adéquat
Accès pour le nettoyage et la maintenance
Ouvertures de convoyeur personnalisées
Le système d'extraction est conçu pour capturer la poudre en suspension dans l'air pendant la pulvérisation.
Pour la production impliquant plusieurs couleurs de revêtement, la cabine et le système de récupération peuvent également être évalués en fonction des procédures de nettoyage requises et de la fréquence des changements de couleur.
Différents produits métalliques nécessitent souvent différentes approches de pulvérisation.
Pour les composants aux formes régulières et aux dimensions répétables, l'équipement de pulvérisation automatique peut fournir des séquences d'application cohérentes.
Cependant, les produits avec des renfoncements profonds, des profils compliqués ou des sections partiellement fermées peuvent nécessiter une attention de revêtement supplémentaire.
La combinaison de pistolets automatiques et de postes de retouche manuels répond à ces différentes exigences au sein d'une même ligne de production.
Les pistolets de pulvérisation automatiques appliquent des particules de poudre chargées sur des pièces métalliques mises à la terre.
Le système de pulvérisation peut être équipé de réciproqueurs pour déplacer les pistolets selon le motif d'application requis.
La quantité de pistolets, leur positionnement, la distance de pulvérisation et les paramètres de fonctionnement sont sélectionnés en fonction de la géométrie de la pièce et de l'épaisseur de film requise.
Les opérateurs manuels peuvent ajuster les angles et les positions des pistolets pour atteindre les zones difficiles à couvrir avec la disposition automatique.
Ceci est utile pour les composants avec :
Structures soudées
Coins internes
Sections encastrées
Profils irréguliers
Supports et pièces de connexion
Assemblages fabriqués complexes
L'équilibre requis entre la pulvérisation automatique et manuelle dépend de la gamme de produits et de la capacité de production.
Le convoyeur Power and Free utilise des rails de puissance et de libre distincts pour contrôler le mouvement des transporteurs suspendus.
Contrairement à un convoyeur aérien conventionnel à entraînement continu, les transporteurs peuvent être désengagés du mécanisme d'entraînement et arrêtés à des emplacements désignés.
Cela rend le système adapté aux lignes de production où les opérations de chargement, de pulvérisation, de polymérisation et de déchargement nécessitent un flux de matériaux coordonné.
Selon la conception finale des rails et le système de contrôle, le convoyeur peut fournir :
Arrêt contrôlé des transporteurs
Accumulation des pièces
Libération séquentielle des transporteurs
Coordination avec l'équipement de pulvérisation
Opérations de chargement et de déchargement flexibles
Utilisation efficace de l'espace d'usine en hauteur
Les cintres de pièces sont conçus en fonction des dimensions réelles du produit, du poids et de l'orientation de revêtement requise.
Des dispositions de suspension appropriées aident à maintenir un transport stable et à fournir un accès aux surfaces nécessitant un revêtement.
La vitesse du convoyeur, l'espacement des transporteurs et la capacité de charge sont calculés en fonction du débit de production requis et de la disposition de l'équipement.
Une séquence de production typique est :
Chargement manuel → Nettoyage de surface → Prétraitement chimique → Séchage à l'humidité → Pulvérisation de poudre automatique → Retouche manuelle → Polymérisation thermique → Refroidissement → Inspection → Déchargement manuel
Avant le revêtement, les composants métalliques subissent un nettoyage pour éliminer les huiles, graisses, poussières et autres contaminants de surface.
Le processus de nettoyage est sélectionné en fonction du matériau du substrat et de l'état de surface initial.
Un nettoyage approprié est important pour l'adhérence du prétraitement et du revêtement ultérieurs.
Après le nettoyage, les pièces reçoivent un traitement de surface chimique approprié.
Le processus dépend du substrat métallique et de la résistance à la corrosion requise.
Pour les produits en acier, des systèmes de traitement de conversion au phosphate ou alternatifs peuvent être sélectionnés.
Pour les composants en aluminium, des revêtements de conversion au chromate ou sans chrome peuvent être appropriés.
L'équipement de prétraitement peut être conçu comme un système de pulvérisation ou d'immersion selon les caractéristiques des pièces et les exigences de production.
Après le prétraitement et le rinçage, les pièces passent dans un four de séchage.
Cette étape élimine l'humidité de surface résiduelle avant l'application de poudre électrostatique.
La température de séchage et le temps de séjour sont sélectionnés en fonction des dimensions du produit, de l'épaisseur du matériau et de la disposition du convoyeur.
Les pièces séchées entrent dans la cabine de pulvérisation PP.
Des pistolets de pulvérisation électrostatiques automatiques appliquent de la poudre sur les surfaces métalliques mises à la terre.
Une retouche manuelle peut être effectuée là où une couverture supplémentaire est nécessaire.
L'équipement de pulvérisation et les paramètres de livraison de poudre sont configurés en fonction des spécifications de revêtement et de la géométrie de la pièce.
Après l'application de la poudre, les pièces sont transportées dans le four de polymérisation.
Le chauffage contrôlé fait fondre la poudre et la fait couler en un film de revêtement continu.
Pour les revêtements en poudre thermodurcissables, la réticulation chimique développe les propriétés de revêtement spécifiées.
Le processus de polymérisation est conçu selon les exigences du fabricant de poudre, en particulier la température métallique requise et le temps de polymérisation.
Après la polymérisation, les composants revêtus entrent dans la zone de refroidissement.
Un refroidissement naturel ou à air forcé peut être sélectionné en fonction des caractéristiques des pièces et du flux de production requis.
Les composants sont suffisamment refroidis avant la manipulation et le déchargement.
Les produits finis sont inspectés selon les normes de revêtement requises.
Les procédures d'inspection typiques comprennent :
Mesure de l'épaisseur du film sec
Examen de l'apparence de la surface
Test d'adhérence
Vérification de la couleur et de la brillance
Identification des défauts de revêtement visibles
Évaluation de la couverture du revêtement
Des tests supplémentaires peuvent être intégrés selon l'application du produit.
La cabine de pulvérisation de poudre peut être connectée à un système de récupération qui collecte la poudre surpulvérisée.
Selon les exigences de production, le système de récupération peut comprendre une séparation par cyclone, une filtration à cartouche ou une combinaison de technologies de collecte appropriées.
Le système est sélectionné en fonction des caractéristiques de la poudre, du volume de production, de la fréquence des changements de couleur et de la qualité de revêtement requise.
La poudre récupérée peut être réutilisée lorsqu'elle est compatible avec les recommandations du fabricant de poudre et les exigences de qualité du client.
Une sélection appropriée de l'équipement de récupération aide à gérer la consommation de poudre et à maintenir des conditions de fonctionnement adéquates à l'intérieur de la cabine de pulvérisation.
Traitement flexible : Le système peut accueillir différentes pièces métalliques grâce à des cintres personnalisés, une manipulation manuelle et des dispositions de pulvérisation réglables.
Application de poudre répétable : Les pistolets électrostatiques automatiques prennent en charge des séquences de pulvérisation cohérentes pour les produits appropriés.
Capacité de revêtement supplémentaire : Les postes de retouche manuels offrent une flexibilité supplémentaire pour les géométries complexes.
Transport contrôlé des matériaux : Le convoyeur Power and Free permet aux transporteurs de s'arrêter et de s'accumuler aux stations désignées.
Cabine de pulvérisation personnalisable : Les dimensions de la cabine PP et les positions des équipements internes sont conçues en fonction de l'enveloppe de la pièce.
Flux de production intégré : Le prétraitement, la pulvérisation, la polymérisation et le refroidissement peuvent être coordonnés au sein d'une ligne de production complète.
Cette ligne automatique de revêtement en poudre peut être configurée pour divers produits métalliques industriels, notamment :
Composants de mobilier métallique
Armoires et boîtiers électriques
Châssis de machines
Structures en acier fabriquées
Étagères et rayonnages de stockage
Boîtiers d'équipement industriel
Pièces métalliques automobiles
Composants fabriqués en aluminium
Supports et fixations métalliques
Produits métalliques manufacturés généraux
L'adéquation de l'équipement dépend des dimensions des pièces, du poids, des exigences de revêtement et du volume de production.
| Paramètre | Configuration |
|---|---|
| Méthode de revêtement | Pulvérisation électrostatique automatique avec retouche manuelle |
| Matériau de la cabine de pulvérisation | PP (polypropylène) |
| Type de convoyeur | Convoyeur aérien Power and Free |
| Chargement | Manuel |
| Déchargement | Manuel |
| Matériau de la pièce | Acier, aluminium et autres métaux conducteurs appropriés |
| Dimensions de la pièce | Personnalisé |
| Capacité du convoyeur | Selon le poids de la pièce et la conception du transporteur |
| Disposition des pistolets de pulvérisation | Spécifique au projet |
| Récupération de poudre | Sélectionné selon les exigences de production |
| Prétraitement | Selon le substrat et la spécification du revêtement |
| Séchage | Séchage d'humidité intégré |
| Polymérisation | Four de polymérisation de poudre |
| Refroidissement | Disposition naturelle ou à air forcé |
| Automatisation | Configuration de contrôle personnalisée |
| Disposition de l'atelier | Ingénierie spécifique au projet |
CHG conçoit des lignes de production de revêtement en poudre selon les produits réels et les conditions d'exploitation du client.
Pour l'ingénierie préliminaire et le devis, veuillez fournir :
Dessins ou photographies des pièces
Matériau du produit
Longueur, largeur et hauteur maximales
Poids maximal de la pièce
Capacité de production requise
Nombre de composants par cintre
Type de revêtement en poudre
Épaisseur de revêtement requise
Nombre de couleurs et fréquence des changements de couleur
Exigences de prétraitement
Dimensions de l'atelier disponibles et hauteur libre
Spécifications de l'énergie de chauffage et électriques
Niveau d'automatisation requis
Sur la base de ces paramètres, CHG peut développer une solution technique personnalisée couvrant le convoyeur Power and Free, la cabine de pulvérisation de poudre PP, l'équipement de pulvérisation automatique, les postes de retouche manuels, le système de récupération de poudre, l'équipement de prétraitement, le four de polymérisation et la disposition générale de la ligne de production.
CHG fournit des équipements de revêtement en poudre intégrés pour les fabricants industriels nécessitant une finition de surface flexible et un transport automatisé des pièces.
La combinaison d'une cabine de pulvérisation PP, d'une pulvérisation électrostatique automatique, d'une retouche manuelle et d'un convoyeur Power and Free permet de configurer la ligne de production pour différents composants métalliques et exigences de fabrication.
Contactez CHG avec les spécifications de vos pièces, la disposition de votre usine et la capacité de production requise pour recevoir une proposition et un devis personnalisés de ligne de revêtement en poudre.
![]()