logo

Détails des produits

Created with Pixso. Maison Created with Pixso. Produits Created with Pixso.
ligne de revêtement de poudre
Created with Pixso.

Améliorez votre système de revêtement cabine de revêtement en acier au carbone et pistolets de pulvérisation pour ligne de revêtement en poudre

Améliorez votre système de revêtement cabine de revêtement en acier au carbone et pistolets de pulvérisation pour ligne de revêtement en poudre

Nom De Marque: CHG
Numéro De Modèle: AC-26
Nombre De Pièces: 1 ensemble
Prix: 100,000-200,000 USD
Conditions De Paiement: LC, D/A, T/T, D/P
Capacité à Fournir: 20 ensembles par an
Les informations détaillées
Lieu d'origine:
Chine
Certification:
CE, ISO
Numéro de modèle.:
AC-26
Application:
Équipement de pulvérisation matérielle
Unité de contrôle:
API
MINI ORDRE Qté:
1 ensemble
Forfait Transport:
Personnalisé
Spécification:
Personnalisé
Service après-vente:
Installation et utilisation de l'équipement de guidage
Détails d'emballage:
Varie en fonction de la conception
Mettre en évidence:

Cabine de revêtement en acier au carbone

,

Pistolets de pulvérisation pour ligne de revêtement en poudre

,

Système professionnel de revêtement en poudre

Description de produit

Ligne de production de revêtement en poudre manuel personnalisé pour pièces métalliques industrielles

Système de revêtement en poudre à convoyeur aérien avec disposition pour pulvérisation automatique

CHG conçoit et fournitdes lignes de production de revêtement en poudre manuelles avec des systèmes de convoyeur aérienpour les fabricants traitant des composants métalliques de différentes tailles, formes et volumes de production.

Cette configuration d'équipement combine la pulvérisation électrostatique manuelle de poudre, une cabine de pulvérisation en acier au carbone, le transport des pièces par convoyeur, le durcissement thermique et le refroidissement naturel.

La ligne de production est conçue pour la pulvérisation manuelle lors de son fonctionnement initial, tandis que la cabine de pulvérisation comprend des positions d'installation réservées pour un futur équipement de pulvérisation automatique.

Cette approche permet aux fabricants d'établir un processus de revêtement en poudre intégré tout en conservant la flexibilité pour des mises à niveau d'automatisation potentielles à mesure que les exigences de production évoluent.

Configuration principale de l'équipement

Équipement Description
Cabine de pulvérisation de poudre Construction robuste en acier au carbone
Méthode de pulvérisation Application manuelle de poudre électrostatique
Système de convoyeur Convoyeur aérien
Chargement Manuel
Déchargement Manuel
Système de durcissement Four de durcissement de poudre intégré
Refroidissement Refroidissement naturel
Expansion future Positions réservées pour pistolets de pulvérisation automatiques
Capacité de production Personnalisée selon les exigences des pièces
Disposition de l'usine Ingénierie spécifique au projet

Les dimensions finales de l'équipement, la disposition du convoyeur et les paramètres de fonctionnement sont déterminés en fonction des produits et des conditions de production du client.

Pulvérisation manuelle de poudre électrostatique

L'application manuelle de poudre convient aux fabricants manipulant différentes géométries de pièces ou des lots de production fréquemment modifiés.

Les opérateurs utilisent des pistolets de pulvérisation électrostatiques pour appliquer la poudre sur des composants métalliques mis à la terre.

Pendant la pulvérisation, l'opérateur peut ajuster la position du pistolet, l'angle de pulvérisation, la distance et la technique d'application en fonction de la forme du produit.

Cela offre une flexibilité lors du revêtement de :

  • Structures métalliques irrégulières

  • Composants soudés

  • Produits avec coins et bords

  • Surfaces encastrées

  • Différentes dimensions de pièces

  • Petits et moyens lots de production

  • Produits nécessitant une attention particulière sur des surfaces spécifiques

La pulvérisation manuelle est particulièrement utile lorsque la gamme de produits change fréquemment ou lorsque le positionnement automatique des pistolets nécessiterait des ajustements répétés.

La performance du revêtement dépend du matériau de la poudre, des réglages de l'équipement, de la mise à la terre de la pièce, de la préparation de surface et de la technique de l'opérateur.

Cabine de pulvérisation de poudre en acier au carbone

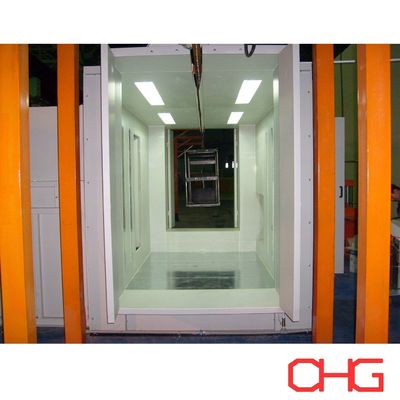
La ligne de production intègre unecabine de revêtement en poudre en acier au carboneconçue pour fournir une zone de travail dédiée à la pulvérisation électrostatique manuelle.

La structure de la cabine est développée en fonction des dimensions maximales des pièces, de la disposition du convoyeur et de l'accès opérateur requis.

Conception de la cabine de pulvérisation

La cabine peut être configurée avec :

  • Postes de pulvérisation manuelle

  • Éclairage adéquat

  • Ouvertures de passage du convoyeur

  • Équipement d'extraction de poudre

  • Systèmes de filtration et de collecte de poudre

  • Accès de maintenance

  • Positions d'installation réservées pour pistolets de pulvérisation automatiques

Les dimensions de la cabine et les dispositions internes sont sélectionnées en fonction du nombre d'opérateurs, de la géométrie du produit et de la capacité de production requise.

Le système d'extraction de poudre est conçu pour collecter le brouillard de poudre en suspension dans l'air et maintenir des conditions de fonctionnement appropriées à l'intérieur de la zone de pulvérisation.

Positions réservées pour une future pulvérisation automatique

Une caractéristique importante de cette ligne de production est la prise en compte de l'automatisation future lors de la conception initiale de l'équipement.

Bien que l'application de poudre soit effectuée manuellement, la cabine de pulvérisation comprend des positions réservées destinées à l'installation de pistolets de pulvérisation automatiques.

Si les volumes de production augmentent ou si les conceptions de produits deviennent plus standardisées, le client peut envisager de moderniser la section de pulvérisation.

L'équipement supplémentaire potentiel comprend :

  • Pistolets de pulvérisation électrostatiques automatiques

  • Réciproqueurs verticaux

  • Structures de montage de pistolets automatiques

  • Équipement d'alimentation en poudre

  • Systèmes de contrôle des pistolets de pulvérisation

  • Intégration avec les contrôles du convoyeur

La planification de l'automatisation future peut réduire l'étendue des modifications structurelles requises lors d'une mise à niveau.

Cependant, la faisabilité de l'installation d'un équipement de pulvérisation automatique dépend des dimensions de la cabine d'origine, de la capacité d'extraction, de la configuration électrique, de la disposition du convoyeur et de l'équipement d'automatisation sélectionné.

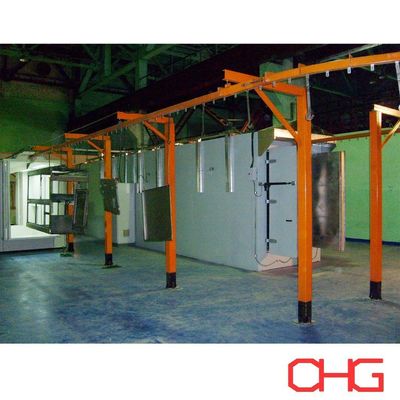
Convoyeur aérien pour le transport des pièces

Le convoyeur aérien relie les zones de pulvérisation, de durcissement, de refroidissement et de chargement/déchargement.

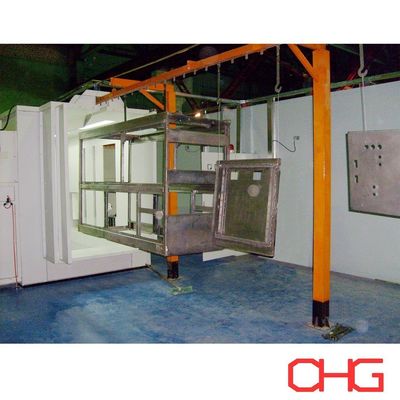
Les pièces sont suspendues à des crochets appropriés et transportées à travers les principales étapes de revêtement.

Cette disposition réduit les transferts manuels répétés entre les différents équipements et aide à organiser le flux de production.

Considérations de conception du convoyeur

Le convoyeur est conçu en fonction de :

  • Dimensions maximales des pièces

  • Poids individuel des pièces

  • Nombre de composants par crochet

  • Espacement des crochets

  • Vitesse de convoyeur requise

  • Capacité de production

  • Hauteur libre de l'usine

  • Temps de résidence de durcissement

  • Exigences de chargement et de déchargement

Des crochets personnalisés peuvent être conçus pour supporter différents composants métalliques et permettre l'accès aux surfaces nécessitant un revêtement.

La trajectoire du convoyeur est coordonnée avec la cabine de pulvérisation, le four de durcissement, la zone de refroidissement et les dimensions disponibles de l'atelier.

Processus de production de revêtement en poudre

La séquence de production est simple :

Chargement manuel → Pulvérisation électrostatique manuelle → Durcissement thermique → Refroidissement naturel → Déchargement manuel

Les exigences de nettoyage et de prétraitement de surface sont évaluées en fonction du matériau de la pièce et des spécifications du revêtement. Si nécessaire, un équipement de prétraitement approprié peut être intégré à la ligne de production complète.

1. Chargement manuel des pièces

Les opérateurs placent les composants métalliques sur les crochets du convoyeur à la station de chargement.

La disposition des suspensions est sélectionnée en fonction de la géométrie, du poids et de l'accessibilité du revêtement de la pièce.

Un espacement approprié entre les composants est important pour les opérations de pulvérisation et le mouvement du convoyeur.

2. Application manuelle de poudre

Les pièces suspendues entrent dans la cabine de pulvérisation en acier au carbone.

Les opérateurs appliquent la poudre chargée électrostatiquement à l'aide de pistolets de pulvérisation manuels.

Les techniques de pulvérisation peuvent être ajustées en fonction de la forme de la pièce, en particulier autour des coins, des joints soudés et des sections encastrées.

L'épaisseur de revêtement requise est déterminée par la spécification de la poudre et les exigences du produit fini.

3. Durcissement de la poudre

Après la pulvérisation, le convoyeur transfère les pièces revêtues dans le four de durcissement.

Le chauffage contrôlé fait fondre et couler le revêtement en poudre. Les revêtements en poudre thermodurcissables subissent ensuite une réticulation chimique pour développer leurs propriétés spécifiées.

Le système de durcissement est conçu selon les exigences du fabricant de poudre, en tenant compte des dimensions des pièces, de l'épaisseur du métal, de la température métallique requise et de la capacité de production.

4. Refroidissement naturel

Après le durcissement, les composants revêtus entrent dans la zone de refroidissement naturel.

Les pièces restent dans cette section jusqu'à ce que leur température diminue suffisamment pour une manipulation et un déchargement en toute sécurité.

La disposition du refroidissement est développée en fonction de la masse du produit, de la vitesse du convoyeur et de l'espace disponible dans l'atelier.

5. Déchargement manuel

Après refroidissement, les opérateurs retirent les produits finis du convoyeur.

Les composants revêtus peuvent ensuite procéder à l'inspection qualité, à l'assemblage, à l'emballage ou à d'autres opérations de fabrication.

Les éléments d'inspection typiques comprennent l'épaisseur du revêtement, l'apparence, l'adhérence et les défauts de surface visibles.

Pulvérisation manuelle vs. Pulvérisation automatique

Les systèmes de pulvérisation de poudre manuels et automatiques répondent à des exigences de fabrication différentes.

Caractéristique Pulvérisation manuelle de poudre Pulvérisation automatique de poudre
Méthode d'application Pistolets de pulvérisation contrôlés par l'opérateur Pistolets de pulvérisation programmés ou contrôlés mécaniquement
Flexibilité du produit Convient aux changements de produits fréquents Efficace pour les géométries de produits répétables
Surfaces complexes Les opérateurs peuvent ajuster directement les positions de pulvérisation Peut nécessiter des pistolets supplémentaires ou des retouches manuelles
Capacité de production Dépend de la disponibilité de l'opérateur et de la complexité des pièces Peut supporter un débit plus élevé pour les produits appropriés
Investissement initial en équipement Généralement plus faible Généralement plus élevé
Exigences de main-d'œuvre Nécessite des opérateurs de pulvérisation Réduit la main-d'œuvre de pulvérisation directe mais nécessite une supervision du système
Répétabilité du processus Influencée par la technique de l'opérateur Plus cohérent pour les programmes de pulvérisation établis
Réglage de l'équipement Réglage manuel direct Réglage mécanique ou programmé
Applications typiques Production à produits mixtes et à lots variables Production répétitive avec des conceptions de pièces cohérentes

L'efficacité du transfert de poudre ne peut pas être déterminée uniquement par le fait que l'application soit manuelle ou automatique. Elle dépend également de l'équipement de pulvérisation, des caractéristiques de la poudre, de la géométrie de la pièce, de la mise à la terre, du flux d'air et des paramètres de fonctionnement.

Avantages de cette configuration de revêtement en poudre manuel

Production flexible pour différents composants métalliques

La pulvérisation manuelle permet aux opérateurs d'adapter le processus de revêtement à des produits de différentes dimensions et géométries.

Ceci est utile pour les fabricants manipulant plusieurs types de produits ou des calendriers de production changeants.

Production intégrée par convoyeur

Le convoyeur aérien transporte les composants entre la pulvérisation, le durcissement et le refroidissement, réduisant ainsi le besoin de mouvements manuels répétés.

Niveau d'automatisation initial pratique

La ligne de production offre un processus de revêtement intégré sans nécessiter de pistolets de pulvérisation automatiques lors du fonctionnement initial.

Potentiel d'expansion future

Les positions d'installation réservées permettent d'envisager l'automatisation future de la pulvérisation lors de la conception originale.

Construction durable de la cabine de pulvérisation

La cabine de pulvérisation en acier au carbone fournit une enceinte industrielle rigide qui peut être personnalisée pour différentes dimensions de pièces et dispositions d'opérateurs.

Disposition de l'équipement spécifique à l'usine

La piste du convoyeur, la cabine de pulvérisation, le four de durcissement et la zone de refroidissement sont disposés en fonction de l'espace d'atelier disponible et du flux de matériaux requis.

Applications industrielles typiques

Cette ligne de revêtement en poudre manuelle peut être adaptée à différents produits métalliques fabriqués, notamment :

  • Cadres de meubles métalliques

  • Armoires et boîtiers électriques

  • Composants de machines

  • Structures en acier fabriquées

  • Racks de stockage et étagères

  • Cadres d'équipements industriels

  • Supports et fixations métalliques

  • Pièces de machines agricoles

  • Portes et accessoires métalliques

  • Composants métalliques fabriqués en général

La configuration de l'équipement est sélectionnée en fonction des dimensions des pièces, des exigences de revêtement, de la capacité de production et des conditions de manipulation.

Spécifications techniques personnalisées

CHG développe chaque ligne de production de revêtement en poudre en fonction des exigences de fabrication réelles du client.

Paramètre Portée de la personnalisation
Matériau de la pièce Acier, aluminium et autres métaux conducteurs appropriés
Dimensions maximales Selon les spécifications du produit
Poids maximal Selon la conception du convoyeur et des crochets
Cabine de pulvérisation Acier au carbone, dimensions personnalisées
Application de poudre Pistolets de pulvérisation électrostatiques manuels
Disposition de pulvérisation automatique Positions d'installation réservées
Convoyeur Système de convoyeur aérien
Vitesse du convoyeur Calculée selon les exigences de production
Chargement et déchargement Manuel
Prétraitement Selon le substrat et les exigences de revêtement
Four de durcissement Conçu selon les caractéristiques de la poudre et des pièces
Refroidissement Refroidissement naturel
Extraction de poudre Configurée selon les exigences de pulvérisation
Système de contrôle Spécifique au projet
Disposition de l'atelier Personnalisée

Informations requises pour une proposition personnalisée

Pour développer une disposition de ligne de production et un devis appropriés, veuillez fournir :

  • Dessins ou photographies des pièces

  • Matériau du produit

  • Longueur, largeur et hauteur maximales

  • Poids maximal de la pièce

  • Capacité de production horaire ou quotidienne requise

  • Nombre de produits par crochet

  • Épaisseur de revêtement en poudre requise

  • Type de poudre et spécifications du revêtement

  • Nombre de couleurs

  • Fréquence de changement de couleur

  • Exigences de prétraitement de surface

  • Dimensions de l'atelier disponibles

  • Hauteur libre de l'usine

  • Énergie de chauffage disponible

  • Alimentation électrique locale

  • Plans d'automatisation futurs

Sur la base de ces informations, CHG peut développer une proposition d'équipement intégrée couvrant le convoyeur aérien, la cabine de pulvérisation de poudre en acier au carbone, l'équipement de pulvérisation manuelle, le système d'extraction de poudre, le four de durcissement, la section de refroidissement et les dispositions pour une future pulvérisation automatique.

Solutions personnalisées de revêtement en poudre manuel par CHG

CHG fournit des solutions complètes de lignes de production de revêtement en poudre pour les fabricants industriels recherchant des équipements de revêtement flexibles avec une manutention intégrée.

Cette configuration combinepulvérisation électrostatique manuelle, une cabine de pulvérisation de poudre en acier au carbone, un transport par convoyeur aérien, un durcissement thermique et des positions de pulvérisation automatique réservées.

La ligne de production est conçue pour répondre aux exigences de fabrication actuelles tout en tenant compte d'une potentielle expansion future.

Contactez CHG avec les spécifications de vos pièces, votre capacité de production et les conditions de votre atelier pour recevoir une proposition et un devis personnalisés pour une ligne de revêtement en poudre manuelle.