|
|
| Nom De Marque: | CHG |
| Numéro De Modèle: | AC-24 est un |
| Nombre De Pièces: | 1 ensemble |
| Prix: | 100,000-300,000 USD |
| Conditions De Paiement: | LC, D/A, D/P, T/T |
| Capacité à Fournir: | 10 sets par an |
Ligne de production de revêtement en poudre de profilés en aluminium avec convoyeur aérien
Système de finition de surface personnalisé pour extrusions d'aluminium
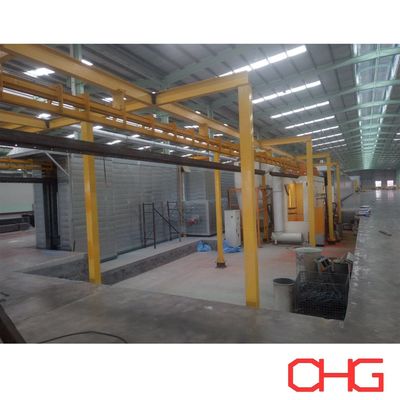
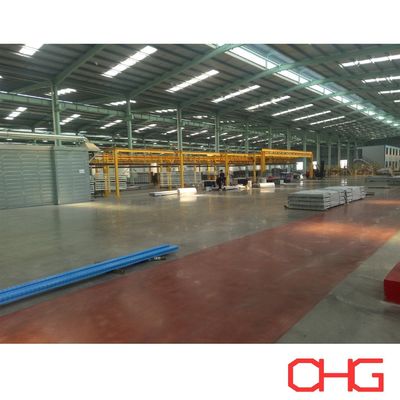
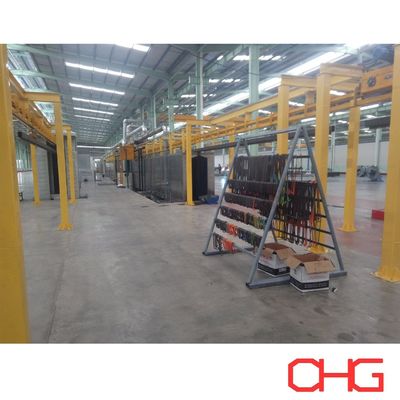
Cette ligne de production de revêtement en poudre pour profilés en aluminium fournit une solution intégrée pour la finition de surface des extrusions d'aluminium architecturales et industrielles.
Le système utilise un convoyeur aérien pour transporter les profilés à travers les principales étapes de production, créant un flux de travail continu du prétraitement et du séchage à l'application de poudre, au durcissement, au refroidissement et à l'inspection finale. Le chargement et le déchargement manuels permettent aux fabricants de manipuler des profilés de différentes longueurs, sections transversales et exigences de lot sans introduire de complexité inutile dans le processus de manutention.
Chaque ligne de production est conçue en fonction des produits en aluminium réels, du rendement requis, des spécifications de revêtement, des conditions d'usine et du niveau d'automatisation souhaité.
Configuration principale de l'équipement
Une ligne complète de revêtement en poudre de profilés en aluminium peut inclure :
Système de prétraitement de surface de l'aluminium
Sections de rinçage à l'eau
Four de séchage de l'humidité
Convoyeur aérien
Cabine de pulvérisation de poudre
Pistolets de pulvérisation électrostatique automatiques
Équipement de retouche manuelle
Système d'alimentation en poudre
Équipement de récupération de poudre
Four de durcissement de poudre
Section de refroidissement
Contrôle PLC et IHM
Postes de chargement et de déchargement manuels
La configuration finale de l'équipement dépend du processus de production et des exigences de revêtement du client.
Manutention aérienne des matériaux
Les longs profilés en aluminium nécessitent un positionnement stable et un espacement approprié lors de leur passage dans la ligne de production.
Le convoyeur aérien est conçu en fonction de facteurs tels que :
Longueur maximale du profilé
Section transversale du profilé
Poids de la pièce
Profilés par cintre
Espacement des cintres
Capacité de ligne requise
Vitesse du convoyeur
Hauteur libre de l'atelier
Disposition de l'équipement
Des cintres et des points de suspension appropriés sont sélectionnés pour maintenir les profilés stables tout en assurant un accès suffisant pour le prétraitement, la pulvérisation de poudre et le durcissement.
Pour les applications nécessitant une accumulation de porteurs ou un contrôle de production plus flexible, un convoyeur Power and Free peut également être envisagé.
Prétraitement des profilés en aluminium
La préparation de surface a une influence significative sur l'adhérence et la performance anticorrosion du revêtement en poudre fini.
Avant l'application de la poudre, les profilés en aluminium sont nettoyés et traités chimiquement pour éliminer les contaminants et établir une surface appropriée pour le revêtement.
Une séquence typique de prétraitement de l'aluminium peut inclure :
Dégraissage → Rinçage → Décapage / Traitement de surface → Rinçage → Traitement de conversion → Rinçage final
La séquence réelle est déterminée par l'alliage d'aluminium, l'état de surface, le système chimique et les performances de revêtement requises.
Nettoyage et dégraissage
L'huile, la graisse, la poussière, les résidus d'extrusion et autres contaminants sont éliminés de la surface de l'aluminium avant un traitement chimique ultérieur.
Décapage et traitement de surface
Si nécessaire, une étape de décapage ou de traitement de surface connexe peut être intégrée pour préparer le substrat en aluminium au traitement de conversion ultérieur.
Traitement de conversion
Selon les spécifications du projet, la ligne peut utiliser un traitement de conversion chromé ou sans chrome approprié.
Le processus sélectionné aide à établir une interface appropriée entre le substrat en aluminium et le revêtement en poudre tout en contribuant à la protection anticorrosion requise.
Rinçage final
Les résidus de produits chimiques de processus sont éliminés avant que les profilés ne passent au séchage. Les exigences de rinçage final, y compris la qualité de l'eau, sont déterminées en fonction de la chimie de prétraitement sélectionnée.
Séchage de l'humidité avant application de poudre
Après le prétraitement humide, les profilés en aluminium entrent dans une section de séchage pour éliminer l'humidité de surface résiduelle.
Le système de séchage est conçu en fonction de :
Dimensions du profilé
Épaisseur de la section en aluminium
Vitesse du convoyeur
Capacité de production
Processus de prétraitement
Conditions de séchage requises
Une surface de pièce suffisamment sèche offre des conditions appropriées pour l'application électrostatique ultérieure de poudre.
Application électrostatique de poudre
Les profilés en aluminium préparés entrent dans la cabine de pulvérisation de poudre, où la poudre chargée électrostatiquement est appliquée sur les pièces mises à la terre.
Selon les exigences de production, la section de pulvérisation peut combiner :
Pistolets de pulvérisation automatiques
Réciprocateurs
Pistolets de retouche manuels
Équipement d'alimentation en poudre
Équipement de récupération de poudre
Les pistolets automatiques assurent une application répétable lors de la production continue, tandis que la retouche manuelle peut être utilisée pour les sections transversales complexes, les zones encastrées et les endroits nécessitant une couverture supplémentaire.
La quantité et le positionnement des pistolets de pulvérisation sont déterminés en fonction de la géométrie du profilé, de la vitesse de la ligne, du rendement requis et des spécifications de revêtement.
Récupération de poudre et gestion des couleurs
La poudre surpulvérisée est collectée par le système d'extraction et de récupération de la cabine.
La configuration de récupération appropriée dépend de :
Nombre de couleurs de poudre
Fréquence des changements de couleur
Volume de production
Exigences de récupération de poudre
Temps de nettoyage requis
Configuration de la cabine de pulvérisation
Pour les fabricants produisant plusieurs couleurs, les exigences de changement de couleur doivent être prises en compte lors de la conception initiale de la cabine et du système de récupération.
Durcissement de la poudre
Après la pulvérisation, les profilés revêtus sont transportés dans le four de durcissement.
Pendant le durcissement, la poudre fond, s'écoule et se réticule pour former le film de revêtement fini.
Le système de durcissement est conçu en fonction des exigences du fabricant de poudre et des caractéristiques thermiques des profilés en aluminium.
Les facteurs importants comprennent :
Température du métal requise
Spécification de durcissement de la poudre
Section transversale et épaisseur de paroi du profilé
Vitesse du convoyeur
Capacité de production
Configuration du four
Énergie de chauffage disponible
Des conditions de durcissement correctes sont importantes pour obtenir l'apparence, l'adhérence, les propriétés mécaniques et les performances de revêtement à long terme requises.
Refroidissement et inspection finale
Après avoir quitté le four de durcissement, les profilés revêtus passent par une section de refroidissement avant le déchargement et la manutention ultérieure.
Les produits finis peuvent ensuite être inspectés selon les spécifications de qualité requises.
Les éléments d'inspection typiques comprennent :
Épaisseur du film sec
Apparence de la surface
Couleur et brillance
Adhérence du revêtement
Uniformité du revêtement
Défauts visibles
Des tests supplémentaires peuvent être intégrés conformément aux normes de produit du client et aux exigences d'utilisation finale.
Applications typiques
La ligne de production peut être personnalisée pour des produits en aluminium tels que :
Profilés de fenêtres et de portes
Profilés de murs-rideaux
Extrusions d'aluminium architecturales
Profilés industriels en aluminium
Composants de meubles
Profilés décoratifs en aluminium
Cadres de panneaux solaires
Composants de systèmes de construction
Extrusions liées au transport
Produits généraux en aluminium
Étant donné que différents produits ont des sections transversales et des exigences de finition différentes, la disposition de la ligne de production et le processus doivent être développés autour de la gamme de produits réelle.
Solutions personnalisées de revêtement en poudre d'aluminium
Chaque ligne de production de revêtement en poudre de profilés en aluminium est conçue en fonction des conditions de production spécifiques au projet.
Pour développer la solution technique appropriée, les informations suivantes sont particulièrement importantes :
Dessins ou sections transversales de profilés en aluminium
Longueurs maximales et minimales des profilés
Dimensions maximales des pièces
Poids du profilé
Capacité de production horaire ou quotidienne requise
Nombre de profilés par cintre
Spécification de revêtement requise
Exigences de prétraitement
Type de poudre
Nombre de couleurs
Fréquence des changements de couleur
Dimensions de l'usine et hauteur libre
Source d'énergie disponible
Conditions électriques locales
Niveau d'automatisation requis
Sur la base de ces informations, nous pouvons concevoir le système de prétraitement, l'équipement de séchage, le convoyeur aérien, la cabine de pulvérisation de poudre, l'équipement d'application et de récupération de poudre, le four de durcissement, la section de refroidissement, le système de contrôle et la disposition complète de la ligne de production pour répondre aux exigences de fabrication du client.
Contactez-nous avec les informations sur vos profilés en aluminium et la capacité de production requise pour une proposition technique et un devis personnalisés.
![]()