|
|
| Nom De Marque: | CHG |
| Numéro De Modèle: | AC-18 |
| Nombre De Pièces: | 1 ensemble |
| Prix: | 100,000-300,000 USD |
| Conditions De Paiement: | LC, D/A, T/T, D/P |
| Capacité à Fournir: | 10 sets par an |
Ligne de production automatique de revêtement en poudre pour extrusions d'aluminium
Système de finition personnalisé pour profilés architecturaux et industriels en aluminium
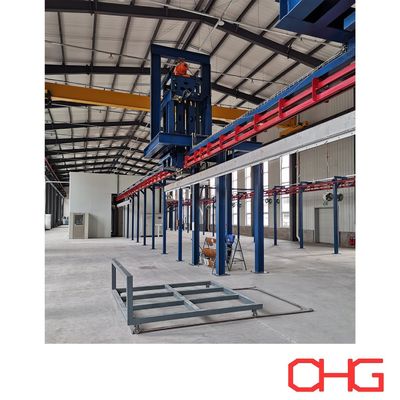
Cette ligne de production automatique de revêtement en poudre est conçue pour les profilés en aluminium et les composants en aluminium extrudé avec différentes longueurs, sections et exigences de revêtement.
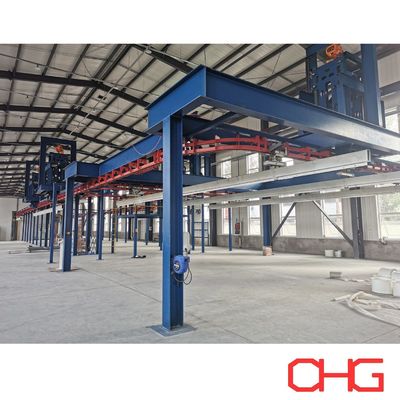
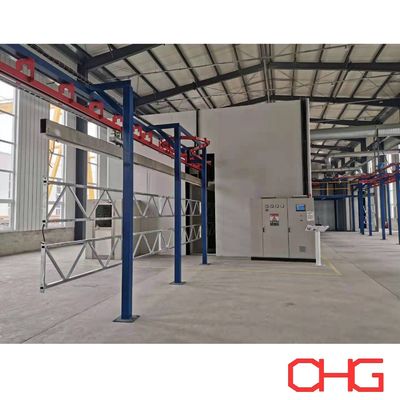
Le système intègre le prétraitement de surface, le séchage, l'application de poudre électrostatique, le durcissement, le refroidissement et la manipulation des matériaux dans un processus de production coordonné. Un système de convoyeur aérien transporte les profilés entre les principales sections de traitement, tandis que le chargement et le déchargement manuels offrent une flexibilité pour la gestion de différentes tailles de produits et lots de production.
Chaque ligne est personnalisée en fonction des produits en aluminium du client, du rendement requis, des spécifications du revêtement, des dimensions de l'usine et du niveau d'automatisation souhaité.
Processus complet de revêtement de profilés en aluminium
Une séquence de production typique peut être configurée comme :
Chargement manuel → Prétraitement de surface → Séchage à l'humidité → Pulvérisation électrostatique de poudre → Durcissement de la poudre → Refroidissement → Inspection → Déchargement manuel
Le processus détaillé de prétraitement et de revêtement est sélectionné en fonction de l'alliage d'aluminium, de l'état de surface, des performances de corrosion requises et des spécifications de finition applicables.
Prétraitement de surface en aluminium
Une bonne préparation de la surface est essentielle avant l’application de la poudre.
Les profilés en aluminium peuvent contenir de l'huile, de la poussière, des résidus d'extrusion, des oxydes et d'autres contaminants susceptibles d'interférer avec l'adhérence et l'apparence du revêtement.
Selon les exigences du projet, le processus de prétraitement peut comprendre des étapes telles que :
Dégraissage
Rinçage à l'eau
Gravure ou traitement de surface
Rinçage supplémentaire
Conditionnement de surface si nécessaire
Traitement de conversion
Rinçage final
Pour les produits en aluminium, des processus de conversion appropriés au chromate ou sans chrome peuvent être sélectionnés en fonction du système de revêtement requis et des exigences environnementales.
Le prétraitement peut être conçu sous forme de système de pulvérisation ou d'immersion en fonction de la géométrie du profil, de la capacité de production, du processus chimique et des conditions d'usine.
Séchage à l'humidité
Après un prétraitement humide, les profilés en aluminium passent par une section de séchage pour éliminer l'eau résiduelle avant la pulvérisation de poudre.
Une surface correctement séchée offre des conditions plus stables pour l’application de poudre électrostatique et aide à prévenir les défauts de revêtement liés à l’humidité.
Les conditions de séchage sont déterminées en fonction des dimensions du profil, de la vitesse de la ligne, du processus de prétraitement et des exigences de production.
Pulvérisation électrostatique automatique de poudre
Après séchage, les profilés entrent dans la cabine de pulvérisation de poudre.
Les pistolets électrostatiques automatiques appliquent des particules de poudre chargées sur les surfaces en aluminium mises à la terre. L'agencement de pulvérisation est conçu en fonction des dimensions du profil, de la géométrie de la section transversale, de la vitesse du convoyeur et de la couverture de revêtement requise.
Selon l'application, la section de poudrage peut intégrer :
Pistolets électrostatiques automatiques
Réciprocateurs
Stations de retouches manuelles
Équipement d'alimentation en poudre
Système de récupération de poudre
Équipement de changement de couleur
Les retouches manuelles peuvent être combinées à une pulvérisation automatique lorsque les produits contiennent des zones en retrait ou des caractéristiques transversales complexes nécessitant une couverture supplémentaire.
Système de récupération de poudre
La poudre pulvérisée peut être récupérée via un système de récupération approprié.
La configuration de récupération est sélectionnée en fonction de facteurs tels que :
Capacité de production
Nombre de couleurs
Fréquence de changement de couleur
Exigences d'utilisation de la poudre
Configuration de la cabine de pulvérisation
Temps de nettoyage requis
Différentes solutions de récupération peuvent être intégrées en fonction de la stratégie de production du client et des exigences de revêtement en poudre.
Système de convoyeur aérien
Le convoyeur aérien relie les différentes étapes de production et maintient le mouvement contrôlé des profilés en aluminium tout au long de la ligne de revêtement.
Le système de convoyage est conçu selon :
Longueur maximale du profil
Poids de la pièce
Profils par cintre
Capacité de production requise
Espacement des cintres
Vitesse de ligne
Hauteur libre en usine
Disposition des équipements
En fonction du flux de production requis, un convoyeur aérien continu ou un convoyeur Power and Free peut être envisagé.
Des cintres personnalisés peuvent également être développés en fonction de la géométrie du profilé en aluminium et de l'orientation du revêtement requise.
Durcissement de la poudre
Après l'application de la poudre, les profilés revêtus sont transportés dans le four de durcissement.
Dans des conditions de chauffage contrôlées, la poudre appliquée fond, s'écoule et se réticule chimiquement pour former un film de revêtement continu.
Les performances de durcissement dépendent non seulement de la température de l'air du four, mais également de la température réelle du métal des profilés en aluminium. Les conditions de durcissement requises doivent donc être conçues en fonction :
Spécifications de durcissement du fabricant de poudre
Dimensions du profil
Épaisseur de la section en aluminium
Vitesse du convoyeur
Capacité de production
Performances de revêtement requises
Des méthodes de chauffage appropriées peuvent être sélectionnées en fonction de la source d'énergie disponible du client et des conditions d'usine.
Refroidissement et inspection finale
Après durcissement, les profilés passent par une section de refroidissement avant d'être déchargés.
Une fois suffisamment refroidis, les produits finis peuvent être inspectés selon les spécifications de qualité requises.
Les éléments d'inspection typiques peuvent inclure :
Épaisseur du revêtement
Aspect des surfaces
Couleur
Brillant
Adhésion
Uniformité du revêtement
Défauts de surface visibles
Des tests de performances supplémentaires peuvent être spécifiés en fonction des normes de revêtement du client et des exigences d'utilisation finale.
Chargement et déchargement flexibles
Le chargement et le déchargement manuels offrent une flexibilité pratique lorsque la ligne gère des profilés de différentes longueurs, sections et quantités de lots.
La disposition de chargement, l'espacement des cintres et l'orientation du produit sont pris en compte ensemble lors des calculs de capacité de production pour garantir que la configuration du convoyeur correspond au rendement requis.
Si nécessaire, d'autres dispositifs de manutention peuvent également être développés pour répondre à des exigences d'automatisation plus élevées.
Applications typiques
Des lignes automatiques de revêtement en poudre de profilés en aluminium peuvent être conçues pour des produits tels que :
Extrusions d'aluminium architecturales
Profilés de fenêtres et de portes
Composants de mur-rideau
Profilés industriels en aluminium
Profils de meubles
Produits décoratifs en aluminium
Cadres de panneaux solaires
Composants de transport
Produits généraux en aluminium extrudé
Différentes applications peuvent nécessiter différents processus de prétraitement, spécifications de poudre, dispositions de convoyeur et conditions de durcissement.
Lignes de revêtement en poudre de profilés en aluminium personnalisées
Il n’existe pas de ligne de production standard unique adaptée à chaque fabricant de profilés en aluminium. Les dimensions et la configuration de l'équipement doivent être déterminées en fonction des produits réels et des conditions de production requises.
Les informations importantes pour l’ingénierie comprennent :
Dessins ou coupes de profilés en aluminium
Longueurs de profil maximales et minimales
Dimensions maximales de la pièce
Poids de la pièce
Capacité horaire ou journalière requise
Profils par cintre
Spécification de revêtement requise
Exigences du processus de prétraitement
Nombre de couleurs de poudre
Fréquence de changement de couleur
Dimensions d'usine disponibles et hauteur libre
Énergie de chauffage disponible
Conditions électriques locales
Niveau d'automatisation requis
Sur la base de ces paramètres, nous pouvons développer une solution personnalisée couvrant le système de prétraitement, la section de séchage à l'humidité, le convoyeur aérien, la cabine de pulvérisation de poudre, l'équipement d'application automatique de poudre, le système de récupération de poudre, le four de durcissement, la section de refroidissement, le système de contrôle et l'aménagement complet de la ligne de production.
Contactez-nous avec vos spécifications de profilés en aluminium et vos exigences de production pour une proposition technique et un devis personnalisés.