logo

Détails des produits

Created with Pixso. Maison Created with Pixso. Produits Created with Pixso.
Ligne de peinture liquide
Created with Pixso.

Ligne de peinture liquide pour le traitement de surface de pièces forgées en alliage de titane avec revêtement de lubrifiant en verre pour améliorer le processus de forgeage

Ligne de peinture liquide pour le traitement de surface de pièces forgées en alliage de titane avec revêtement de lubrifiant en verre pour améliorer le processus de forgeage

Nom De Marque: CHG
Numéro De Modèle: AC-15
Nombre De Pièces: 1 ensemble
Prix: 100,000-300,000 USD
Conditions De Paiement: LC, D/A, D/P, T/T
Capacité à Fournir: 10 sets par an
Les informations détaillées
Lieu d'origine:
Chine
Certification:
CE, ISO
Substrat:
Porging en alliage en titane
Condition:
Nouveau
Taille:
Personnalisé
Capacité d'approvisionnement:
10 / an
Taille du paquet:
20000,00 cm * 200,00 cm * 400,00 cm
Poids brut du colis:
100000.000kg
Frais d'expédition:
Contactez le fournisseur au sujet du fret et du délai de livraison estimé.
Détails d'emballage:
Varie en fonction de la conception
Mettre en évidence:

Liquid painting line for titanium forgings

,

Glass lubricant coating painting line

,

Titanium alloy surface treatment line

Description de produit

Ligne de revêtement de lubrifiant pour verre pour pièces forgées en alliage de titane


Système de revêtement de surface personnalisé pour les applications de forgeage à haute température

Cette ligne de production de revêtement lubrifiant pour verre est conçue pour le traitement de surface des pièces forgées en alliage de titane avant chauffage et formage.

Lors du forgeage à haute température, les alliages de titane nécessitent une protection de surface et une lubrification appropriées. Un lubrifiant protecteur à base de verre est appliqué sur la surface de la pièce avant le forgeage pour former une couche de revêtement fonctionnelle pour les processus de chauffage et de formage ultérieurs.

Le revêtement remplit principalement deux fonctions importantes :

  • Protection de surface : aide à protéger la surface de l'alliage de titane de l'oxydation lors du chauffage et du forgeage à haute température.

  • Lubrification de forgeage : réduit la friction entre la pièce chauffée et les matrices de forgeage, permettant un flux de matière plus fluide pendant le formage.

L'équipement de revêtement et le processus de production peuvent être personnalisés en fonction des dimensions, du poids, de la géométrie, de la capacité de production et des exigences spécifiques de revêtement des composants en alliage de titane.


Rôle du lubrifiant pour verre dans le forgeage du titane

Les alliages de titane sont traités à des températures élevées lors du forgeage. Dans ces conditions, l’oxydation de la surface et la friction entre la pièce à usiner et l’outillage peuvent affecter à la fois le traitement et la qualité du produit final.

L'application d'un lubrifiant pour verre approprié avant le forgeage crée une couche protectrice et lubrifiante sur la surface du titane.

Lors du processus ultérieur à haute température, ce revêtement permet de :

  • Réduire l'exposition directe de la surface du titane à l'atmosphère

  • Limiter l'oxydation des surfaces à haute température

  • Réduire la friction entre la pièce forgée et la matrice

  • Améliorer la lubrification lors de la déformation

  • Soutenir le flux de matériaux pendant le formage

  • Protéger la surface de la pièce pendant le processus de forgeage

Le matériau de revêtement et les paramètres d'application doivent être sélectionnés en fonction de l'alliage de titane, de la température de forgeage, du processus de formage et des exigences du fabricant de lubrifiant.


Système d'application de revêtement

La section d'application peut être configurée en fonction de la géométrie de la pièce et de la capacité de production requise.

Selon le projet, le système peut combiner :

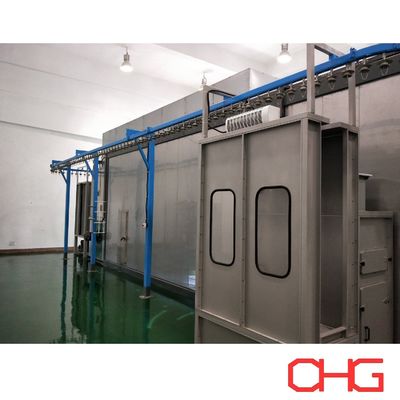
  • Équipement de pulvérisation automatique

  • Mécanismes de pulvérisation alternatifs

  • Pistolets manuels

  • Stations de retouches manuelles

  • Équipement de fourniture de revêtement

  • Équipement de positionnement de pièces

  • Systèmes de ventilation et d'extraction

La pulvérisation automatique peut être utilisée pour les surfaces principales de la pièce, tandis que la retouche manuelle offre une flexibilité supplémentaire pour les géométries complexes ou les zones difficiles à atteindre automatiquement.

Cette combinaison est particulièrement adaptée lorsqu'une ligne de production doit traiter des pièces forgées de différentes formes et dimensions.


Système de manutention des matériaux

Les pièces forgées en alliage de titane peuvent varier considérablement en taille et en poids. Le système de manutention doit donc être conçu en fonction des produits réels.

En fonction des exigences du projet, la ligne de production peut intégrer un convoyeur et un équipement de transfert de pièces appropriés pour relier les étapes de revêtement.

Les principales considérations de conception comprennent :

  • Dimensions maximales de la pièce

  • Poids maximum de la pièce

  • Orientation de la pièce

  • Capacité de production requise

  • Position de pulvérisation

  • Méthode de chargement et de déchargement

  • Temps de traitement requis

  • Plan d'usine

Pour les pièces forgées de grande taille ou lourdes, un convoyeur robuste et des transporteurs personnalisés peuvent être intégrés à la ligne de production.


Flux de processus typique

La séquence de production exacte dépend du lubrifiant pour verre sélectionné et du processus de forgeage. Une ligne de revêtement typique peut être organisée autour des opérations suivantes :

Chargement de la pièce → Préparation de la surface → Application de lubrifiant pour verre → Traitement de revêtement/Séchage selon les besoins → Inspection → Déchargement → Transfert vers un chauffage et un forgeage ultérieurs

1. Chargement de la pièce

Les composants en alliage de titane sont chargés sur le transporteur ou l'équipement de manutention désigné.

Les fixations et le positionnement des pièces sont conçus en fonction de la géométrie du produit, de son poids et des zones de revêtement requises.

2. Préparation des surfaces

Avant l'application, la surface de la pièce doit répondre aux exigences de propreté et de préparation du système lubrifiant pour verre sélectionné.

La méthode de préparation spécifique est déterminée en fonction du processus de fabrication et des spécifications du revêtement.

3. Application de lubrifiant pour verre

Le lubrifiant protecteur est appliqué uniformément sur les surfaces requises.

Les paramètres d'application sont contrôlés en fonction de facteurs tels que :

  • Matériau de revêtement

  • Géométrie de la pièce

  • Épaisseur de revêtement requise

  • Caractéristiques de pulvérisation

  • Température du produit le cas échéant

  • Exigences de forge ultérieures

La pulvérisation automatique et les retouches manuelles peuvent être combinées si nécessaire pour obtenir la couverture requise.

4. Traitement et séchage du revêtement

Lorsque le système lubrifiant sélectionné l'exige, les composants revêtus sont soumis à un processus de séchage ou de conditionnement approprié avant une manipulation ultérieure.

Les conditions du processus sont déterminées en fonction des exigences techniques du fabricant du revêtement et du processus de forgeage réel.

5. Inspection et déchargement

Après le revêtement, les pièces peuvent être inspectées pour vérifier la couverture de surface et l'état du revêtement avant le déchargement et le transfert vers les opérations ultérieures de chauffage et de forgeage.


Avantages d'une ligne de revêtement dédiée

Application cohérente du lubrifiant

L'équipement de revêtement contrôlé permet d'obtenir une couverture reproductible par rapport aux méthodes d'application manuelle moins standardisées.

Convient à la production industrielle

La manutention des matériaux par convoyeur et la pulvérisation automatique peuvent prendre en charge la production répétitive de pièces forgées en alliage de titane.

Combinaison de pulvérisation automatique et manuelle

L'équipement automatique peut gérer l'opération de revêtement principale, tandis que la pulvérisation manuelle offre une flexibilité pour les surfaces complexes et différents types de pièces.

Adaptable aux pièces forgées grandes et lourdes

Le système de manutention des matériaux, les transporteurs et les stations de revêtement peuvent être conçus en fonction du poids et des dimensions des produits réels.

Ingénierie spécifique aux processus

Le système complet est conçu autour du processus de forgeage du client plutôt que d'appliquer une configuration standard de ligne de peinture en poudre ou liquide.


Solutions personnalisées de revêtement de lubrifiant pour verre

Chaque ligne de production est développée selon les exigences réelles du client en matière de forgeage et de revêtement.

Les informations importantes pour l’ingénierie comprennent :

  • Nuance d'alliage de titane

  • Dessins de pièces

  • Dimensions maximales

  • Poids maximum

  • Géométrie du produit

  • Capacité de production requise

  • Spécification du lubrifiant pour verre

  • Épaisseur de revêtement requise ou exigence d'application

  • Exigences de préparation de surface

  • Exigences de séchage ou de conditionnement

  • Méthode de chargement et de déchargement

  • Dimensions d'usine

  • Niveau d'automatisation requis

Sur la base de ces paramètres, nous pouvons développer une solution personnalisée couvrant le système de manutention des matériaux, les supports de pièces, l'équipement d'application de revêtement, le système de pulvérisation automatique et manuelle, le système de ventilation, le contrôle des processus et l'agencement global de la ligne de production.

Contactez-nous avec vos informations sur le processus de forgeage et de revêtement du titane pour une proposition et un devis personnalisés de ligne de revêtement de lubrifiant pour verre.

 
Automatic Glass Lubricant Spraying Painting Line with Conveyor System Automatic Glass Lubricant Spraying Painting Line with Conveyor System Automatic Glass Lubricant Spraying Painting Line with Conveyor System