|
|
| Nom De Marque: | CHG |
| Numéro De Modèle: | CS-06 |
| Nombre De Pièces: | 1 ensemble |
| Prix: | 5,000-100,000 USD |
| Conditions De Paiement: | D/A,D/P,T/T,L/C |
| Capacité à Fournir: | 50 ensembles par an |
Système de revêtement automatisé flexible pour produits métalliques industriels
Cette ligne de production de revêtement en poudre avec convoyeur Power and Free est conçue pour les fabricants nécessitant une manutention flexible des matériaux, un flux de production contrôlé et des performances fiables de revêtement en poudre.
Le convoyeur aérien Power and Free permet aux chariots individuels d'être arrêtés, accumulés, libérés ou transférés selon les exigences des différentes étapes du processus. Comparé à un convoyeur continu conventionnel, cette configuration offre une plus grande flexibilité lorsque les produits nécessitent des temps de traitement différents ou lorsque plusieurs types de pièces sont manipulés sur la même ligne de production.
Le système de revêtement complet peut être personnalisé en fonction des dimensions des pièces du client, du poids, de la capacité de production, des exigences de revêtement, de l'agencement de l'usine et du niveau d'automatisation requis.
Configuration principale de la ligne de production
Selon les exigences du projet, une ligne complète de revêtement en poudre Power and Free peut intégrer :
Système de prétraitement de surface
Section de séchage à l'humidité
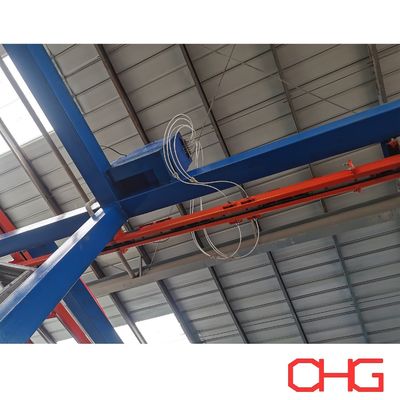
Convoyeur aérien Power and Free
Cabine de pulvérisation de poudre automatique
Pistolets de pulvérisation électrostatiques automatiques
Postes de retouche manuels
Équipement d'alimentation et de récupération de poudre
Four de polymérisation de poudre
Section de refroidissement
Postes de chargement et de déchargement
Système de contrôle PLC et IHM
La configuration de l'équipement est sélectionnée en fonction du processus de revêtement réel plutôt que d'utiliser une disposition standard fixe.
Convoyeur aérien Power and Free
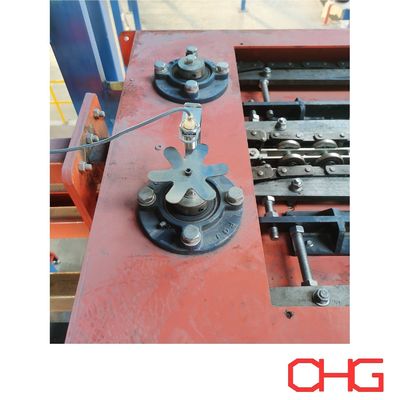
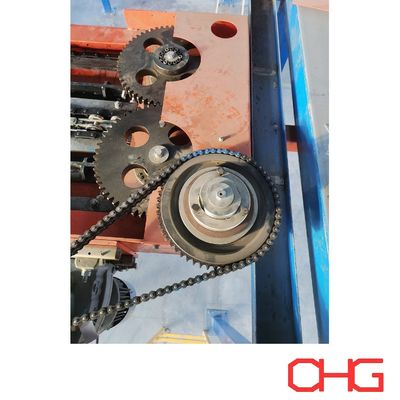
Le convoyeur Power and Free utilise des rails de puissance et de libre séparés.
Le rail de puissance contient la chaîne entraînée, tandis que les chariots se déplacent le long du rail de libre. Grâce à des mécanismes d'engagement et de libération appropriés, les chariots individuels peuvent fonctionner indépendamment au sein du système de convoyeur global.
Cela permet aux pièces de :
Se déplacer entre différentes étapes de production
S'arrêter à des positions de processus désignées
S'accumuler dans des zones tampons
Être libérés selon les exigences de production
Se transférer entre les sections du convoyeur
Suivre différents itinéraires lorsque le processus l'exige
Cette flexibilité est particulièrement utile dans les lignes de revêtement automatisées où le prétraitement, la pulvérisation, la polymérisation, le refroidissement et les opérations de chargement peuvent nécessiter des temps de processus différents.
Conception flexible des chariots et des suspensions
Les chariots et les suspensions sont conçus en fonction des produits à revêtir plutôt que d'utiliser une conception universelle.
Les facteurs importants comprennent :
Dimensions maximales des pièces
Poids des pièces
Nombre de produits par chariot
Orientation de suspension
Centre de gravité
Espacement requis des chariots
Accessibilité des pistolets de pulvérisation
Dimensions d'ouverture du four
Méthode de chargement et de déchargement
Le système peut accueillir différentes configurations de chariots, allant des petits composants industriels aux produits métalliques fabriqués de grande taille et lourds.
Processus de revêtement en poudre automatique
Une séquence de production typique peut être configurée comme suit :
Chargement → Prétraitement → Séchage à l'humidité → Pulvérisation de poudre → Polymérisation de poudre → Refroidissement → Inspection → Déchargement
1. Chargement
Les composants métalliques sont montés sur des suspensions ou des chariots appropriés au poste de chargement.
Le chargement peut être manuel, assisté par chariot élévateur ou intégré à d'autres équipements de manutention en fonction de la taille et du poids des pièces.
2. Prétraitement de surface
Avant l'application de la poudre, les pièces subissent le processus de nettoyage et de prétraitement chimique requis.
Selon le substrat et les exigences de revêtement, le processus peut inclure :
Dégraissage
Rinçage à l'eau
Conditionnement de surface
Phosphatation ou autre traitement de conversion
Rinçage final
Des configurations de prétraitement par pulvérisation et par immersion peuvent être envisagées en fonction de la géométrie du produit et des exigences de production.
3. Séchage à l'humidité
Après le prétraitement humide, les pièces passent dans une section de séchage pour éliminer l'humidité résiduelle avant l'application de la poudre.
Des surfaces sèches et correctement préparées aident à fournir des conditions de pulvérisation électrostatique stables et à réduire les défauts de revêtement.
4. Pulvérisation de poudre électrostatique
Les pièces entrent dans la cabine de pulvérisation de poudre, où des pistolets de pulvérisation électrostatiques appliquent la poudre sur les surfaces métalliques mises à la terre.
Selon le niveau d'automatisation requis, la section de pulvérisation peut intégrer :
Pistolets de pulvérisation automatiques
Réciprocateurs
Pistolets de retouche manuels
Équipement d'alimentation en poudre
Équipement de récupération de poudre
La pulvérisation automatique assure une application répétable sur les surfaces principales, tandis que la retouche manuelle peut être utilisée pour les géométries complexes, les zones encastrées, les coins et autres endroits difficiles à revêtir.
5. Polymérisation de poudre
Après l'application de la poudre, les chariots transportent les pièces revêtues dans le four de polymérisation.
Dans des conditions de chauffage contrôlées, la poudre fond, s'écoule et se réticule chimiquement pour former un film de revêtement continu.
Les conditions de polymérisation sont déterminées en fonction des spécifications de la poudre, du matériau des pièces, de l'épaisseur du métal et des performances de revêtement requises.
6. Refroidissement
Après la polymérisation, les pièces se déplacent dans la zone de refroidissement avant l'inspection et le déchargement.
Un refroidissement naturel ou à air forcé peut être sélectionné en fonction de la capacité de production et de l'espace disponible dans l'usine.
7. Inspection et déchargement
Les produits finis sont inspectés selon les spécifications de revêtement requises avant d'être retirés du convoyeur.
Les éléments d'inspection typiques peuvent inclure l'épaisseur du revêtement, l'apparence, la couleur, la brillance, l'adhérence et les défauts de surface visibles.
Accumulation de chariots et mise en tampon de la production
L'un des principaux avantages d'un système Power and Free est la possibilité de créer des zones d'accumulation dans la ligne de production.
Les chariots peuvent attendre à des positions désignées sans arrêter le système de convoyeur complet.
Des zones tampons peuvent être intégrées :
Avant les cabines de pulvérisation
Avant les fours de polymérisation
Aux postes de chargement
Aux postes de déchargement
Entre les processus avec des temps de cycle différents
Aux zones d'attente d'inspection ou de production
Cela permet de coordonner les différentes étapes de production et offre une plus grande flexibilité en cas d'interruptions temporaires dans une section de la ligne.
Routage flexible du convoyeur
Pour les lignes de production traitant différents types de produits ou des exigences de processus différentes, le convoyeur peut être conçu avec des fonctions de transfert et de routage.
Selon l'agencement, cela peut permettre à certains chariots de :
Entrer dans différentes sections de revêtement
Contourner certaines zones de processus sélectionnées
Se déplacer dans des zones d'accumulation
Se transférer vers des itinéraires de production alternatifs
Atteindre différents postes de chargement ou de déchargement
La disposition de routage réelle est déterminée en fonction du processus de production du client et de l'agencement de l'atelier.
Contrôle du convoyeur et du processus basé sur PLC
Le convoyeur Power and Free peut être intégré au système de contrôle de la ligne de revêtement en poudre complète.
Selon le projet, le système PLC et IHM peut coordonner :
Fonctionnement du convoyeur
Mouvement des chariots
Positions d'arrêt et de libération
Zones d'accumulation
Vitesse du convoyeur
Détection des pièces
Routage des processus
Interverrouillage des équipements
Fonctionnement des équipements de pulvérisation
Fonctionnement du four
Alarmes de défaut et surveillance de l'état
Cette intégration permet à l'équipement de manutention et de revêtement de fonctionner comme un système de production coordonné.
Sécurité et protection de l'équipement
Des mesures de sécurité appropriées peuvent être intégrées en fonction de l'agencement du convoyeur, des caractéristiques des pièces et de l'environnement d'exploitation.
Ceux-ci peuvent inclure :
Dispositifs d'arrêt d'urgence
Détection de position des chariots
Protection contre les surcharges du convoyeur
Interverrouillages des équipements
Garde-corps mécaniques
Alarmes de défaut
Contrôle anti-collision si nécessaire
Protection de l'opérateur aux zones de chargement et de déchargement
La configuration de sécurité est déterminée lors de l'ingénierie détaillée en fonction de la ligne de production réelle.
Avantages principaux
Transport flexible des pièces
Le contrôle individuel des chariots permet de coordonner les pièces avec des temps de processus et des séquences de production différents.
Flux de production efficace
L'accumulation et la libération contrôlée des chariots aident à équilibrer le mouvement des matériaux entre les différentes sections de la ligne de revêtement.
Réduction de la manutention manuelle
Une fois chargées sur les chariots, les pièces peuvent être transportées automatiquement à travers plusieurs processus de revêtement.
Utilisation efficace de l'espace de l'atelier
La disposition du convoyeur aérien laisse plus d'espace au sol pour les équipements de processus, les opérateurs, la maintenance et la manutention des matériaux.
Adapté à différents produits
Les chariots, suspensions, espacements et routages personnalisés rendent le système adapté à une large gamme de composants métalliques.
Automatisation évolutive
Le convoyeur peut être intégré à des équipements de pulvérisation automatiques, des systèmes de contrôle de processus et d'autres équipements de production selon le niveau d'automatisation requis.
Applications typiques
Les lignes de revêtement en poudre Power and Free peuvent être conçues pour des produits tels que :
Composants automobiles
Armoires et boîtiers électriques
Produits CVC
Meubles métalliques
Racks de stockage et étagères
Composants de machines
Équipement agricole
Portes et cadres métalliques
Produits en acier fabriqués
Composants métalliques industriels généraux
Lignes de revêtement en poudre Power and Free personnalisées
Chaque ligne de production est conçue autour des exigences de fabrication réelles du client.
Les informations clés requises pour la conception du système comprennent :
Matériau des pièces
Dimensions maximales
Poids maximum
Produits par chariot
Capacité de production requise
Spécification de revêtement
Exigences de prétraitement
Nombre de couleurs et fréquence de changement de couleur
Dimensions de l'usine et hauteur libre
Énergie de chauffage disponible
Exigences de chargement et de déchargement
Positions d'accumulation requises
Niveau d'automatisation
Sur la base de ces paramètres, nous pouvons développer une solution personnalisée couvrant le convoyeur Power and Free, le système de chariots et de suspensions, l'équipement de prétraitement, la cabine de pulvérisation de poudre, l'équipement d'application et de récupération de poudre, le système de polymérisation, la section de refroidissement, le système de contrôle et l'agencement complet de la ligne de production.
Contactez-nous avec les informations sur vos pièces et vos exigences de production pour une proposition et un devis personnalisés de ligne de revêtement en poudre Power and Free.
![]()